
Dung sai sứ kỹ thuật: vì sao kích thước sau nung cần được kiểm soát?
Đọc kích thước ống, tách dung sai khỏi độ thẳng và tính khe lắp ở các tổ hợp giới hạn bằng số liệu giả định.
Bật tương tác để kéo và thu phóng. Khi tắt, vuốt trên ảnh để cuộn bài như bình thường.
Ảnh chi tiết dùng để đối chiếu cấu tạo. Cấu hình thực tế cần được xác nhận theo thiết bị.
Bài 08/08 · Nền tảng sứ kỹ thuật. Minh họa giải thích nguyên lý, không phải ảnh sản phẩm hay bản vẽ chế tạo. Ví dụ số học (nếu có) là giả định, không phải thông số sản phẩm.
Sau bài này, bạn sẽ hiểu: Chuẩn bị yêu cầu kích thước theo chức năng, không chỉ yêu cầu chung “thật chính xác”.
Một ống sứ có thể đúng tên vật liệu nhưng không luồn vừa dây. Một tấm sứ có thể đúng chiều dài và chiều rộng nhưng vẫn bị kênh khi đặt lên mặt đỡ. Những tình huống này cho thấy chất lượng vật liệu và độ phù hợp hình học là hai yêu cầu phải đi cùng nhau.
Dung sai là phạm vi sai lệch được cho phép đối với một yêu cầu đã xác định. Với sứ kỹ thuật, điều quan trọng không phải yêu cầu mọi kích thước “càng chính xác càng tốt”, mà là xác định đúng kích thước và đặc điểm hình học ảnh hưởng đến chức năng, rồi thống nhất cách chế tạo và kiểm tra.
1. Kích thước danh nghĩa không phải kích thước duy nhất được phép
Giả sử trên bản vẽ có đường kính 10,00 ± 0,10 mm. Trong ví dụ này, 10,00 mm là kích thước danh nghĩa; giới hạn dưới là 9,90 mm và giới hạn trên là 10,10 mm. Miền dung sai có bề rộng 0,20 mm, không phải 0,10 mm.
Đây chỉ là ví dụ học cách đọc bản vẽ. Nó không mô tả khả năng gia công hoặc dung sai tiêu chuẩn của Tân Hoàng Long. Một sản phẩm thực phải có dung sai được thỏa thuận theo vật liệu, hình dạng và yêu cầu sử dụng.
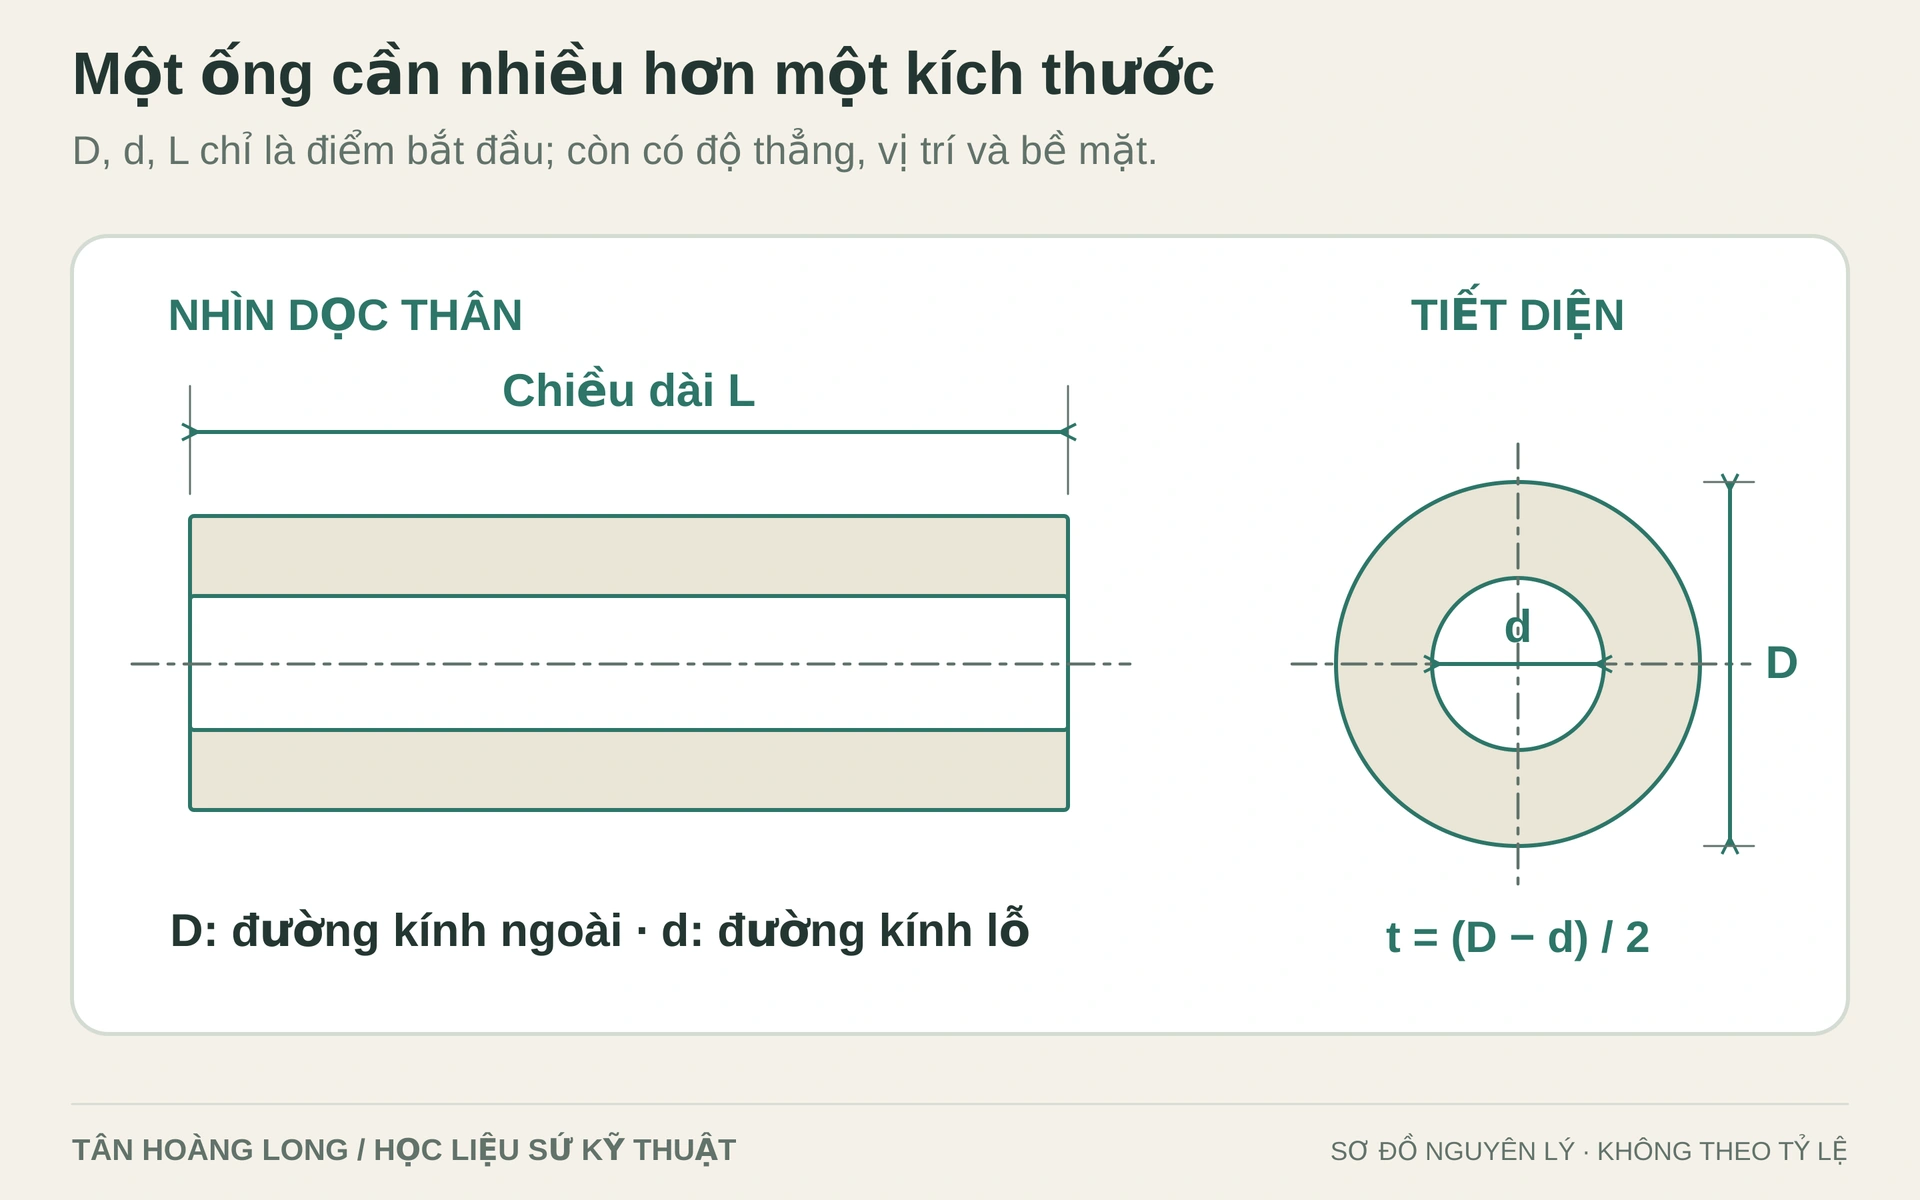
Nếu bản vẽ chỉ ghi “Φ10” mà không có đơn vị, dung sai riêng hoặc ghi chú chung phù hợp, các bên có thể hiểu khác nhau. “Φ” hoặc “Ø” chỉ đường kính; ký hiệu này không nói độ chính xác và cũng chưa cho biết đó là đường kính ngoài hay đường kính lỗ nếu vị trí chỉ dẫn không rõ.
Bật tương tác để kéo và thu phóng. Khi tắt, vuốt trên ảnh để cuộn bài như bình thường.
2. Với một ống sứ, cần xem những kích thước nào?
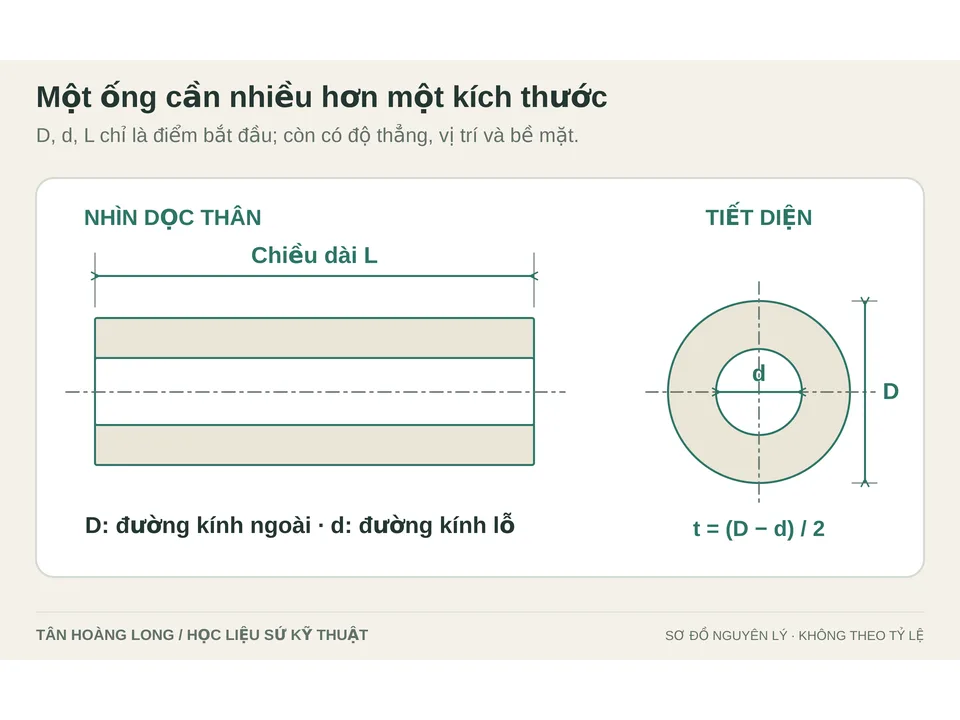
Đường kính ngoài giúp đánh giá khả năng đi vào giá hoặc vỏ. Đường kính trong liên quan đến phần luồn qua. Chiều dài ảnh hưởng vị trí đầu ống, vùng bao phủ và điểm tựa. Với ống nhiều lỗ, khoảng cách tâm lỗ và bề dày vách giữa các lỗ có thể liên quan trực tiếp đến bố trí và cách ly.
Trong mô hình tiết diện tròn đồng tâm, bề dày thành bằng (đường kính ngoài − đường kính trong) / 2. Nhưng nếu lỗ lệch tâm hoặc tiết diện không tròn, công thức từ hai kích thước danh nghĩa không bảo đảm bề dày nhỏ nhất ở mọi vị trí. Đây là một ví dụ vì sao chỉ ghi hai đường kính đôi khi chưa đủ.
Với ống dài, độ thẳng và khả năng thông lỗ cũng đáng xem. Hai đầu có đường kính đạt yêu cầu không chứng minh lỗ ở giữa không bị thắt hoặc ống không bị cong. Phương pháp kiểm tra cần gắn với nhu cầu lắp ghép thực tế.
3. Sai lệch kích thước và sai lệch hình học khác nhau
Một tấm có chiều dài nằm trong giới hạn vẫn có thể cong. Một lỗ có kích thước trung bình phù hợp vẫn có thể lệch vị trí. Dung sai kích thước vì vậy không thay thế toàn bộ yêu cầu về hình học.
Độ thẳng mô tả mức sai lệch của một yếu tố đường so với yêu cầu thẳng. Độ phẳng liên quan đến một bề mặt. Vị trí lỗ cần được xác định theo các mốc thích hợp trên bản vẽ. Đây là các khái niệm nhập môn; khi dùng dung sai hình học chính thức, cần bản vẽ và cách ghi theo hệ quy ước được các bên thống nhất.
Không nên thay yêu cầu cụ thể bằng câu “hàng phải thẳng, phẳng và đẹp”. Cách diễn đạt ấy thiếu mức chấp nhận và cách kiểm tra. Ngược lại, cũng không nên chép một loạt yêu cầu hình học chặt mà chưa biết chúng phục vụ nhiệm vụ nào.
4. Vì sao chi tiết có thể sai lệch sau nung?
Với nhiều gốm chế tạo từ bột, kích thước phôi thay đổi trong sấy và nung. Nếu phân bố vật liệu, lịch nhiệt hoặc ràng buộc khác nhau giữa các vùng, mức co có thể không đồng đều. Hình dạng, cách kê đỡ và các biến đổi cấu trúc cũng có thể góp phần tạo sai lệch. [2]
Bù co bằng cách làm phôi lớn hơn chỉ giải quyết một phần vấn đề. Một hệ số co trung bình không tự sửa được cong, méo, lệch lỗ hoặc biến động giữa các chiếc. Kiểm soát quy trình và kiểm tra thành phẩm vẫn cần thiết.
Vì vậy, nên ghi kích thước yêu cầu của thành phẩm trên bản vẽ đặt hàng. Không nên tự tính kích thước phôi từ một tỷ lệ chung rồi cho rằng thành phẩm chắc chắn đạt đúng.
5. Ba trạng thái gia công cần phân biệt
Giữ trạng thái sau nung, thường gọi là “as-fired”, có nghĩa những bề mặt liên quan không được gia công chính xác sau nung theo kiểu mài hoàn thiện. Trạng thái này có thể đáp ứng nhiều yêu cầu nếu quy trình và mức dung sai phù hợp.
Gia công phôi trước nung, thường gọi là “green machining”, tạo hoặc chỉnh hình khi vật liệu còn chưa thiêu kết hoàn chỉnh. Phương án này có thể giảm khối lượng gia công trên vật liệu đã cứng, nhưng vẫn phải tính đến co và biến dạng của các bước sau.
Gia công sau nung có thể dùng mài, rà hoặc các phương pháp phù hợp để hoàn thiện bề mặt và kích thước cần thiết. Nó có thể hỗ trợ các yêu cầu chính xác hơn, nhưng khả năng tiếp cận, hình học, nguy cơ sứt mẻ và chi phí phải được xem xét. Không phải mọi lỗ dài, rãnh nhỏ hoặc bề mặt khuất đều dễ hoàn thiện. [2]
Một chi tiết có thể kết hợp cả ba cách: một số bề mặt giữ sau nung, một số được gia công trước nung, một số được mài ở bước cuối. Cách kết hợp nên đi theo chức năng của từng bề mặt.
6. Ví dụ cộng dồn dung sai khi lắp vào một lỗ kim loại
Xét một ví dụ hoàn toàn giả định ở cùng điều kiện đo nguội:
| Chi tiết | Kích thước danh nghĩa và dung sai | Khoảng kích thước có thể có |
|---|---|---|
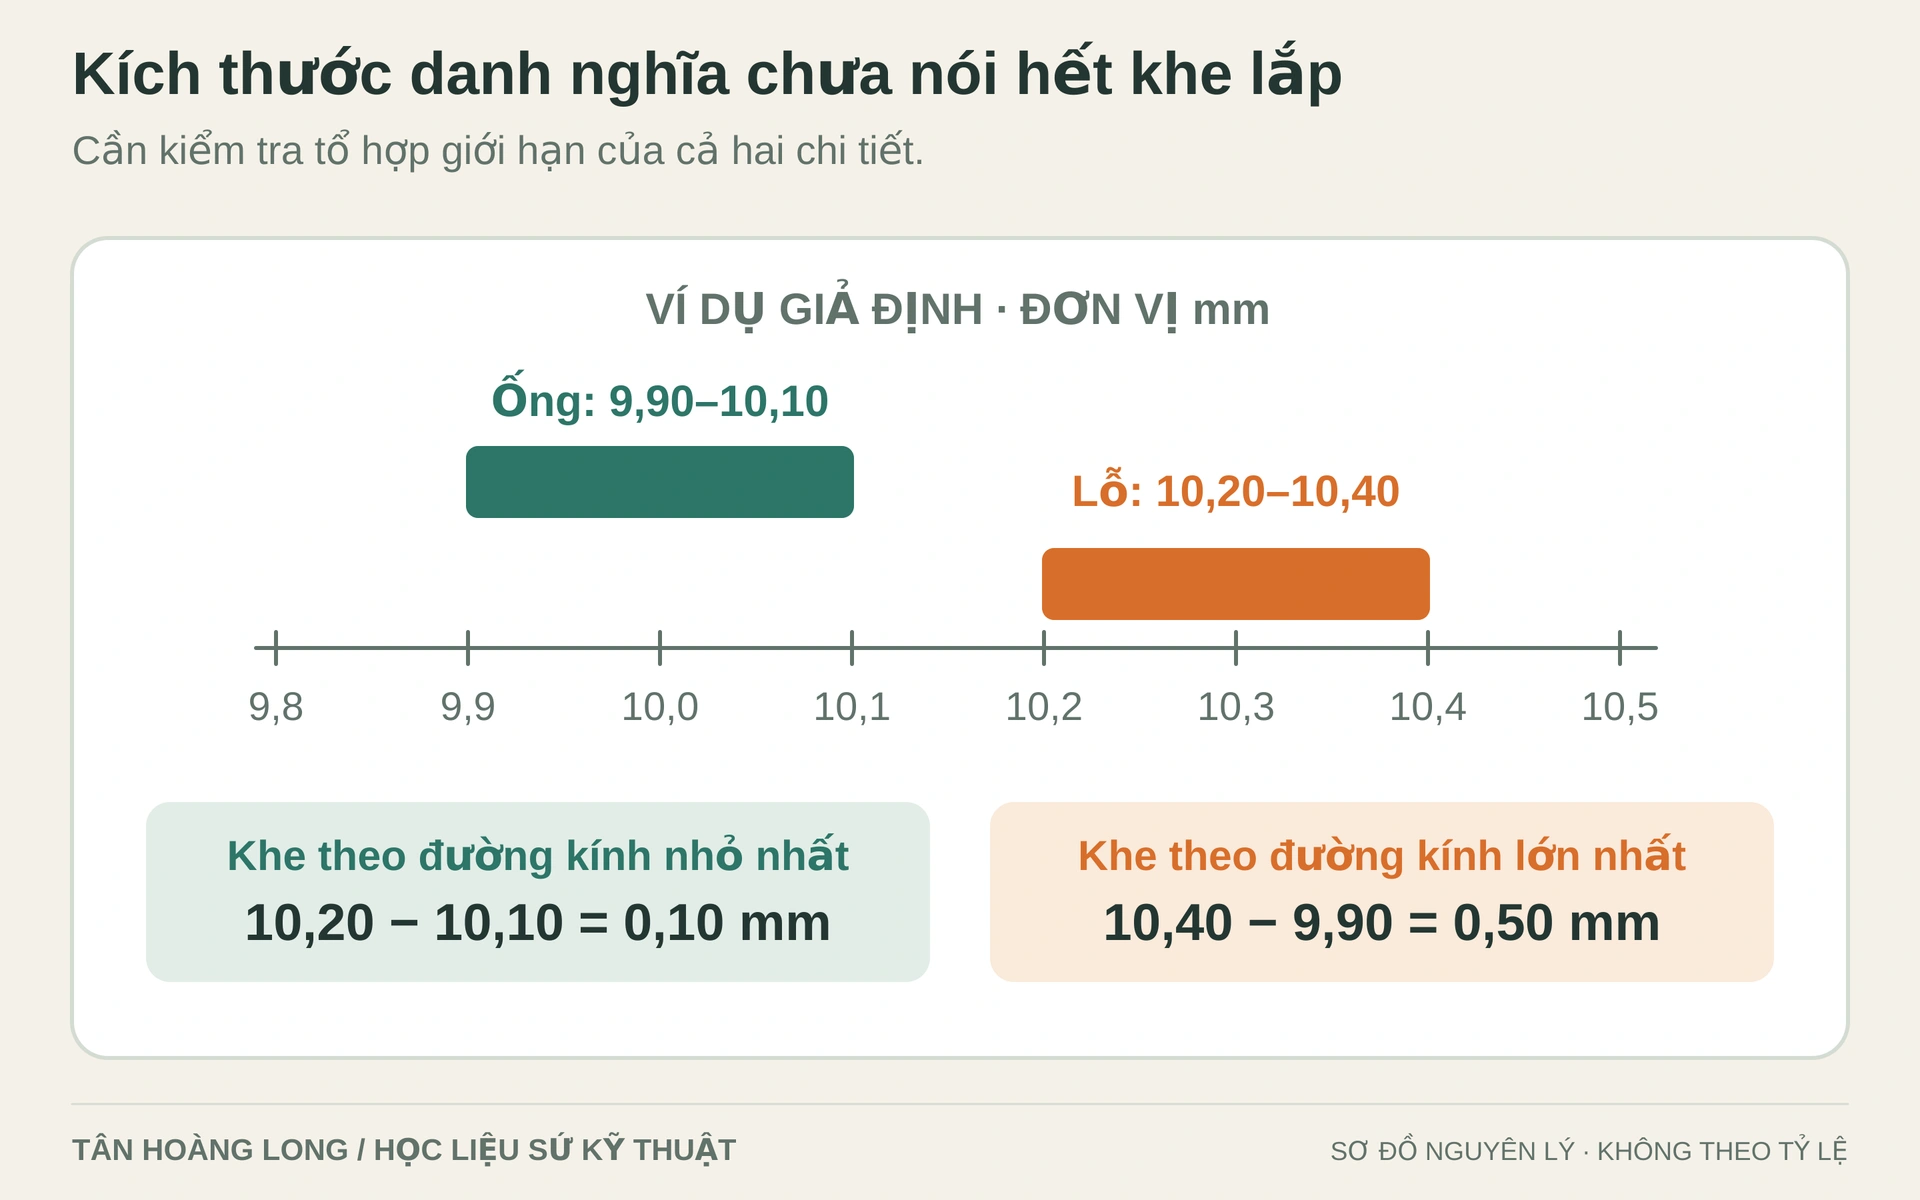
| Đường kính ngoài của ống sứ | 10,00 ± 0,10 mm | 9,90 đến 10,10 mm |
| Đường kính lỗ kim loại | 10,30 ± 0,10 mm | 10,20 đến 10,40 mm |
Khe hở theo đường kính nhỏ nhất xuất hiện khi lỗ nhỏ nhất gặp ống lớn nhất:
Khe nhỏ nhất = 10,20 − 10,10 = 0,10 mm
Khe hở theo đường kính lớn nhất xuất hiện khi lỗ lớn nhất gặp ống nhỏ nhất:
Khe lớn nhất = 10,40 − 9,90 = 0,50 mm
Nếu hai chi tiết tròn và đồng tâm lý tưởng, khe theo bán kính ở mỗi bên bằng một nửa khe theo đường kính, tức 0,05 đến 0,25 mm trong mô hình. Khi nói “khe hở”, cần chỉ rõ đang dùng cách tính nào.
Bật tương tác để kéo và thu phóng. Khi tắt, vuốt trên ảnh để cuộn bài như bình thường.
Các con số trên không phải khuyến nghị lắp đặt. Bài toán mới xét kích thước tròn lý tưởng ở điều kiện nguội, chưa xét độ tròn, độ thẳng, lệch tâm, chênh lệch nhiệt hoặc nhiệm vụ vận hành. Một khe dương trong phép trừ chưa đủ chứng minh thiết kế phù hợp.
7. Vì sao lắp vừa khi nguội chưa chắc phù hợp khi nóng?
Kim loại và sứ có thể giãn nở khác nhau. Các vùng cũng có thể không ở cùng nhiệt độ trong lúc vận hành. Vì vậy, khe hở, mức tiếp xúc và lực ràng buộc có thể thay đổi khi thiết bị nóng lên hoặc nguội đi.
Để đánh giá cần có vật liệu của cả hai phía, kích thước thực, trường nhiệt và kiểu lắp. Không thể chọn một khe chung cho mọi cặp kim loại–sứ. Cũng không nên siết chặt hơn để “bù” cho sự khác nhau về kích thước nếu việc đó tạo tải tập trung lên chi tiết giòn.
Bài viết này không đưa ra mô men siết hoặc khe lắp vận hành. Những thông số đó cần được xác định trong thiết kế và theo hướng dẫn của nhà cung cấp hoặc đơn vị chịu trách nhiệm kỹ thuật.
8. Kiểm tra bằng gì và ở vị trí nào?
Thước cặp có thể hữu ích cho một số kích thước dễ tiếp cận, nhưng không phù hợp cho mọi lỗ nhỏ, lỗ dài hoặc yêu cầu chặt. Tùy đặc điểm, có thể cần dụng cụ đo chuyên dụng, dưỡng kiểm, phương pháp quang học hoặc phương án khác đã thống nhất.
Ngoài dụng cụ, cần xác định vị trí đo, số điểm đo, điều kiện nhiệt và cách xử lý kết quả gần giới hạn. Ví dụ, đo đường kính ngoài ở một vị trí duy nhất không kiểm tra được toàn bộ biến thiên dọc ống. Một giá trị hiển thị nhiều chữ số cũng không có nghĩa phép đo có độ chính xác tương ứng.
Với lỗ cần luồn một bộ phận cụ thể, kiểm tra chức năng có thể hữu ích, nhưng không nên dùng nó để thay thế những tiêu chí vật liệu hoặc độ bền khác. “Lắp thử được” và “đáp ứng đầy đủ yêu cầu” không phải hai câu tương đương.
9. Một yêu cầu báo giá rõ hơn cần thể hiện điều gì?
Một bản vẽ hữu ích nên có đơn vị, các hình chiếu cần thiết, kích thước thành phẩm, mốc đo và dấu hiệu nhận biết bề mặt chức năng. Phần dung sai cần phân biệt yêu cầu riêng với ghi chú chung. Những vùng được phép có xử lý cạnh cũng nên được làm rõ khi chúng ảnh hưởng lắp ghép.
Ngoài hình học, hãy ghi nhiệm vụ và điều kiện vận hành: phần nào đỡ tải, phần nào tách điện, nhiệt độ và chu kỳ nhiệt ra sao, có môi trường tiếp xúc nào đáng chú ý. Số lượng, nhu cầu mẫu đầu và yêu cầu kiểm tra cũng giúp thống nhất phạm vi cung cấp.
Không cần biến mọi yêu cầu thành một bản đặc tả quá phức tạp. Cần đủ rõ để hai bên hiểu cùng một điều và có cách kiểm chứng kết quả.
Tự kiểm tra sau khi đọc
Trong ví dụ, vì sao không lấy 10,30 − 10,00 = 0,30 mm làm khe hở chắc chắn?
Đó chỉ là chênh lệch danh nghĩa. Hai kích thước thực có thể nằm ở các vị trí khác nhau trong miền dung sai. Phải kiểm tra tổ hợp bất lợi và thuận lợi để biết khoảng khe theo mô hình, rồi xét thêm hình học và điều kiện vận hành.
Điều cần nhớ
Dung sai cần gắn với chức năng. Kích thước, hình học, bề mặt và điều kiện đo phải đủ rõ để kiểm tra. Co ngót giải thích vì sao sản xuất sứ cần kiểm soát, nhưng không phải lý do để bỏ qua yêu cầu thành phẩm hoặc áp dụng một mức sai lệch chung cho mọi sản phẩm.
Khi gửi yêu cầu đến Tân Hoàng Long, hãy đánh dấu những kích thước quyết định khả năng lắp ghép. Đây là bước nối tám bài nền tảng với các bài về tính chất và lựa chọn sản phẩm: hiểu vật liệu, hiểu cách tạo ra vật liệu, rồi đặt yêu cầu đúng cho nhiệm vụ thực tế.
Tài liệu khoa học và đọc thêm
- [2] Mohamed N. Rahaman (2017). Ceramic Processing (Chế tạo gốm), ấn bản 2. ISBN 978-1-4987-1641-3. Tài liệu nền tảng về phối liệu, tạo hình, sấy, khử chất kết dính, thiêu kết và kiểm soát cấu trúc.
Hình minh họa được biên soạn để giải thích nguyên lý, không phải ảnh sản phẩm hoặc bản vẽ chế tạo. Các ví dụ số học được ghi rõ là giả định.
Tiếp tục lộ trình
Bài trước · Toàn bộ bài sứ kỹ thuật
Trao đổi chi tiết sứ tại Tân Hoàng Long
Khi cần đối chiếu hoặc trao đổi chi tiết theo bản vẽ, hãy gửi ảnh vị trí lắp, kích thước và điều kiện làm việc đến Tân Hoàng Long. Xem danh mục sứ kỹ thuật để nhận diện hình dạng; cấp vật liệu, dung sai và khả năng làm việc phải được xác nhận riêng cho từng yêu cầu.
Nội dung chuyển biên từ học liệu nền tảng sứ kỹ thuật THL, giữ các lưu ý kỹ thuật và tài liệu tham khảo của bản nguồn.