
Thiêu kết là gì? Vì sao nung làm sứ co lại và bền hơn?
Hiểu sự hình thành cổ liên kết, tạo đặc và co ngót. Một ví dụ tính toán giúp phân biệt kích thước phôi với thành phẩm.
Bật tương tác để kéo và thu phóng. Khi tắt, vuốt trên ảnh để cuộn bài như bình thường.
Ảnh chi tiết dùng để đối chiếu cấu tạo. Cấu hình thực tế cần được xác nhận theo thiết bị.
Bài 07/08 · Nền tảng sứ kỹ thuật. Minh họa giải thích nguyên lý, không phải ảnh sản phẩm hay bản vẽ chế tạo. Ví dụ số học (nếu có) là giả định, không phải thông số sản phẩm.
Sau bài này, bạn sẽ hiểu: Giải thích thiêu kết khác nóng chảy toàn bộ và tính đúng phần trăm co theo mốc đo.
Một phôi tạo từ bột có nhiều khoảng trống giữa các hạt và chưa có độ bền như thành phẩm. Sau nung thích hợp, chi tiết có thể nhỏ hơn, đặc hơn và giữ hình tốt hơn trong sử dụng. Quá trình nào đã biến một tập hợp hạt thành vật liệu liên kết với nhau?
Thiêu kết, tiếng Anh là “sintering”, là quá trình các hạt vật liệu liên kết và cấu trúc phát triển dưới tác dụng của điều kiện xử lý thích hợp, thường là nhiệt độ cao. Với nhiều gốm chế tạo từ bột, thiêu kết đi kèm tạo đặc và co ngót. Tuy nhiên, liên kết giữa hạt, phát triển hạt và tạo đặc không phải ba cách gọi của cùng một hiện tượng. [1][2]
1. Phôi trước thiêu kết giống và khác một đống cát ở đâu?
Một ví dụ trực quan là nhiều hạt nhỏ được xếp gần nhau. Dù được nén, giữa các hạt vẫn có khoảng trống. Phôi thực tế phức tạp hơn: hạt có kích thước và hình dạng khác nhau, có thể chứa nhiều pha và từng trải qua các bước tạo hình, sấy, khử kết dính.
Ví dụ “đống hạt” giúp hình dung độ rỗng, nhưng không nên suy rằng thiêu kết chỉ là dùng nhiệt để ép các hạt sát lại như nén cát. Trong thiêu kết, sự vận chuyển vật chất và thay đổi cấu trúc ở mức nguyên tử có vai trò quan trọng. Nhiệt làm các quá trình này diễn ra thuận lợi hơn trong điều kiện phù hợp. [2]
2. Cổ liên kết: chiếc cầu hình thành giữa hai hạt
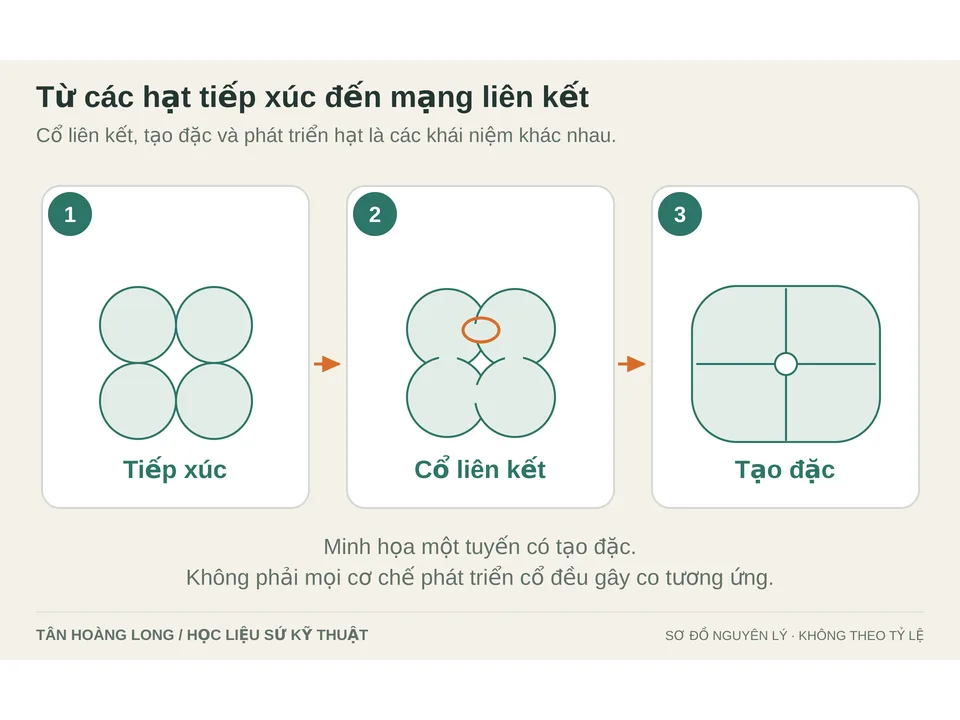
Tại những vùng các hạt tiếp xúc, vật chất có thể được vận chuyển làm vùng nối giữa chúng phát triển. Vùng nối thường được gọi là cổ liên kết. Diện tích tiếp xúc tăng giúp các hạt không còn chỉ dựa vào những điểm chạm nhỏ và hệ kết dính tạm thời để giữ với nhau.
Một động lực quan trọng của thiêu kết là xu hướng giảm năng lượng liên quan đến bề mặt và các mặt phân cách. Vật chất có thể di chuyển theo nhiều đường, chẳng hạn dọc bề mặt, dọc biên hạt hoặc qua thể tích tinh thể. Cơ chế chi phối phụ thuộc vật liệu và điều kiện. [1][2]
Điều đặc biệt cần nhớ: cổ liên kết lớn lên không luôn đồng nghĩa toàn bộ phôi co tương ứng. Một số cơ chế có thể phát triển cổ và thay đổi bề mặt mà không tạo ra mức tạo đặc đáng kể. Khi giải thích co ngót, cần xem liệu tâm hạt và mạng cấu trúc có tiến gần nhau theo cơ chế tạo đặc hay không.
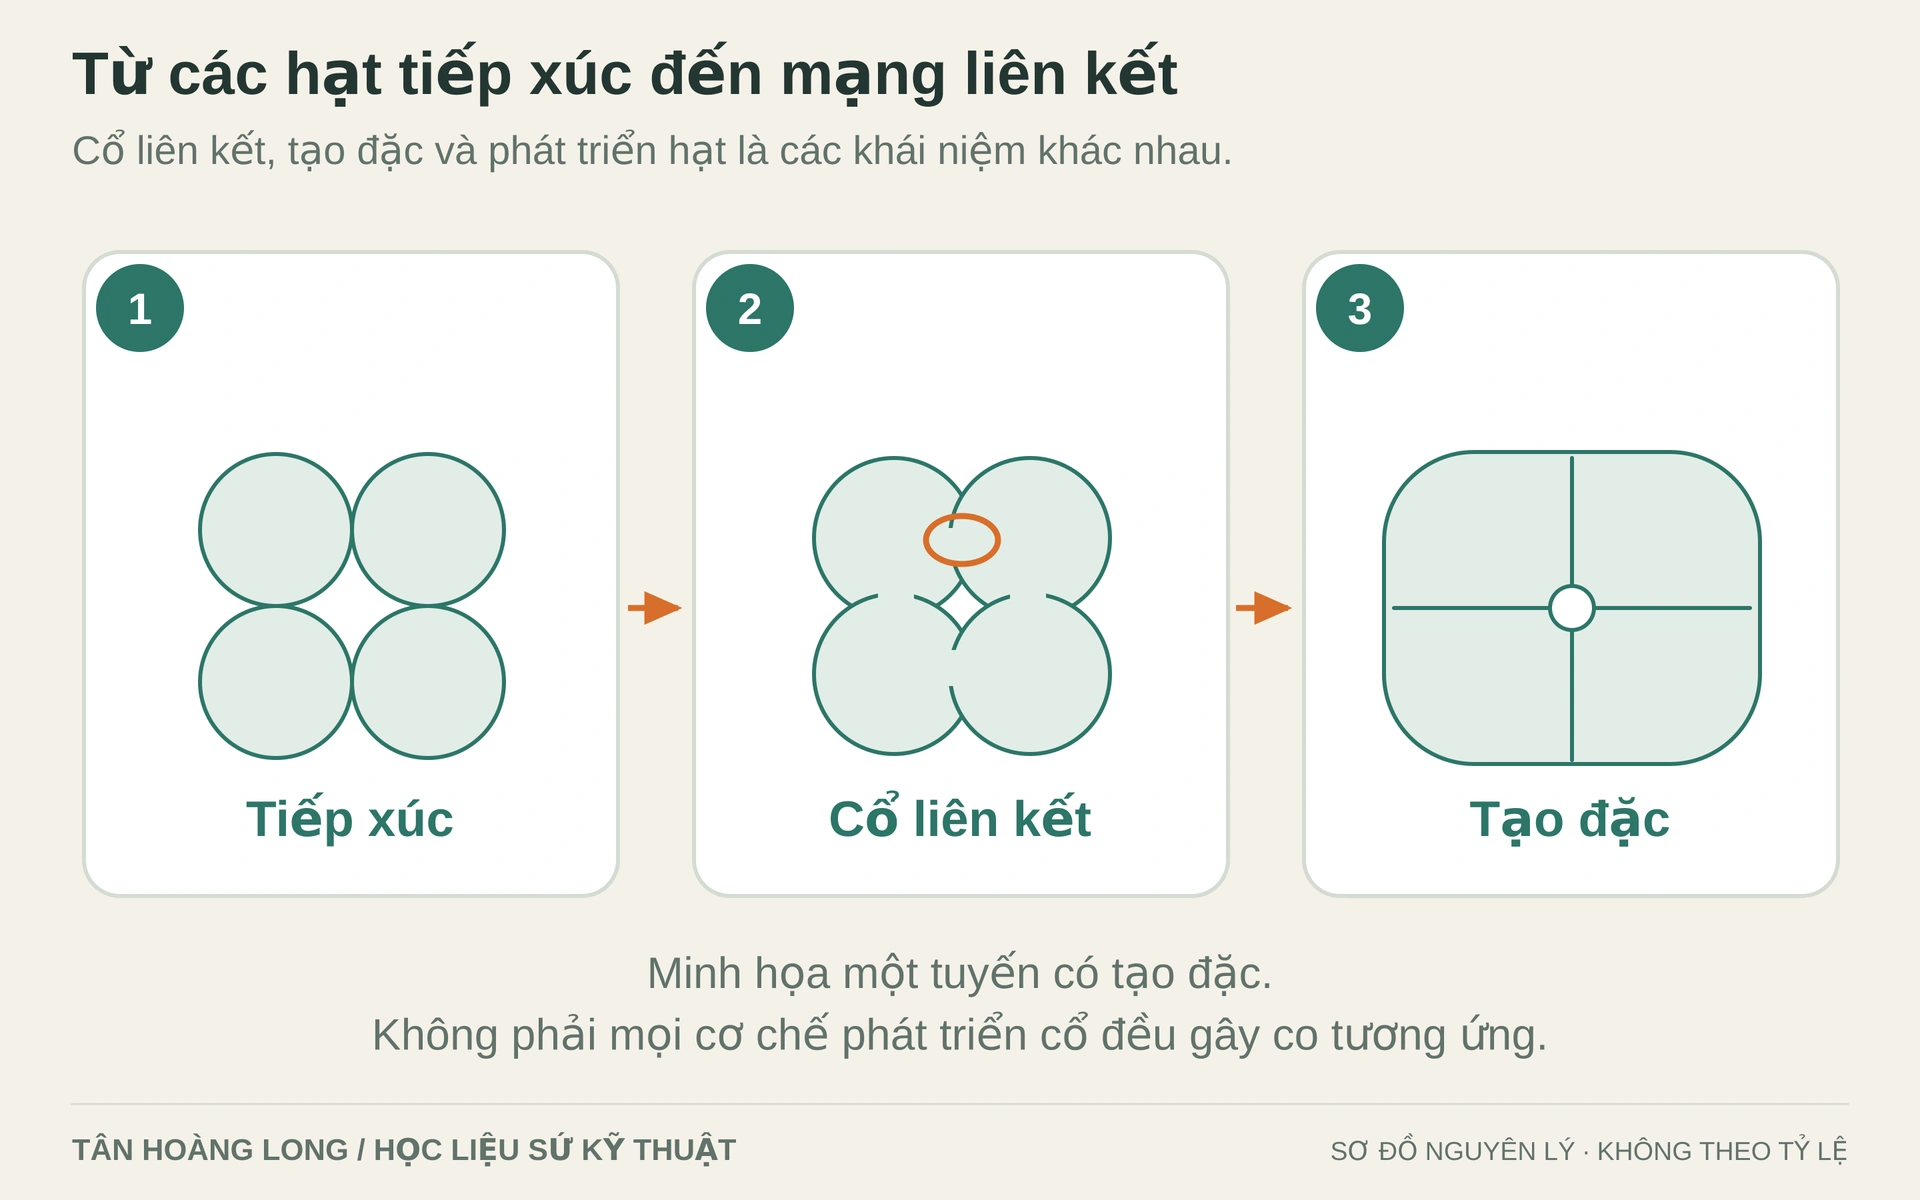
Bật tương tác để kéo và thu phóng. Khi tắt, vuốt trên ảnh để cuộn bài như bình thường.
3. Tạo đặc và co ngót liên quan với nhau ra sao?
Trong quá trình tạo đặc, tỷ lệ khoảng trống trong cấu trúc giảm. Với một phôi không bị ràng buộc theo cách đặc biệt, sự giảm thể tích rỗng thường đi cùng giảm kích thước bao ngoài. Đây là cơ sở để hiểu hiện tượng co của nhiều sản phẩm sứ khi nung. [2]
Lỗ rỗng không nhất thiết biến mất cùng lúc. Mạng lỗ thông nhau có thể thay đổi, một phần lỗ có thể trở nên tách biệt, và quá trình tiếp tục phụ thuộc vào khả năng vận chuyển vật chất cũng như trạng thái khí trong lỗ. Không có bảo đảm rằng chỉ nung đủ lâu là mọi lỗ rỗng đều bị loại bỏ.
Cũng cần tách co do thiêu kết với thay đổi kích thước do mất ẩm trước đó. Nếu muốn ghi một tỷ lệ co, phải nêu rõ kích thước ban đầu được đo ở trạng thái nào: phôi vừa tạo hình, phôi đã sấy hay một trạng thái tham chiếu khác. Hai tỷ lệ dùng hai mốc khác nhau không nên được so sánh trực tiếp.
4. Có phải nung là làm toàn bộ sứ nóng chảy?
Không. Nhiều tuyến thiêu kết diễn ra khi phần lớn hoặc toàn bộ pha chính vẫn ở trạng thái rắn. Các hạt vẫn có thể liên kết nhờ vận chuyển vật chất mà không cần biến toàn bộ chi tiết thành chất lỏng. Nếu tất cả vật liệu trở thành chất lỏng không được giữ hình thích hợp, bài toán hình dạng sẽ khác hẳn. [2]
Tuy nhiên, cũng không nên đi sang cực đoan ngược lại rằng mọi loại sứ đều chỉ nung trong pha rắn. Một số hệ có pha lỏng tham gia quá trình tạo đặc; một số gốm silicat có sự hình thành pha thủy tinh. Lượng, tính chất và sự phân bố của các pha này ảnh hưởng đến cả chế tạo lẫn đặc tính cuối.
Vì vậy, phát biểu chính xác hơn là: thiêu kết không đòi hỏi nóng chảy toàn bộ chi tiết; cơ chế thực tế phụ thuộc hệ vật liệu và tuyến công nghệ. Đây cũng là lý do không thể dùng một hình ảnh nung đỏ để suy ra cấu trúc bên trong đang diễn ra như thế nào.
5. Một ví dụ tính co ngót — hoàn toàn giả định
Giả sử một kích thước của phôi tham chiếu là 100 mm và sau nung, làm nguội về điều kiện đo, kích thước đó còn 85 mm. Tỷ lệ co tuyến tính theo chiều đang xét là:
s = (L₀ − Lf) / L₀ = (100 − 85) / 100 = 15%
Ở đây, L₀ là kích thước trước nung theo mốc tham chiếu đã chọn; Lf là kích thước sau nung; s là tỷ lệ co tuyến tính. Ví dụ chỉ minh họa toán học, không phải tỷ lệ co của sản phẩm Tân Hoàng Long hoặc một vật liệu xác định.
Nếu vẫn giả định đúng tỷ lệ ấy và muốn sau nung được 100 mm, kích thước tham chiếu cần là:
L₀ = Lf / (1 − s) = 100 / 0,85 ≈ 117,65 mm
Không phải 115 mm. Lý do là phần trăm co được tính trên kích thước ban đầu, không trên kích thước cuối. Thử lại: 117,65 × 0,85 xấp xỉ 100 mm, còn 115 × 0,85 chỉ bằng 97,75 mm.
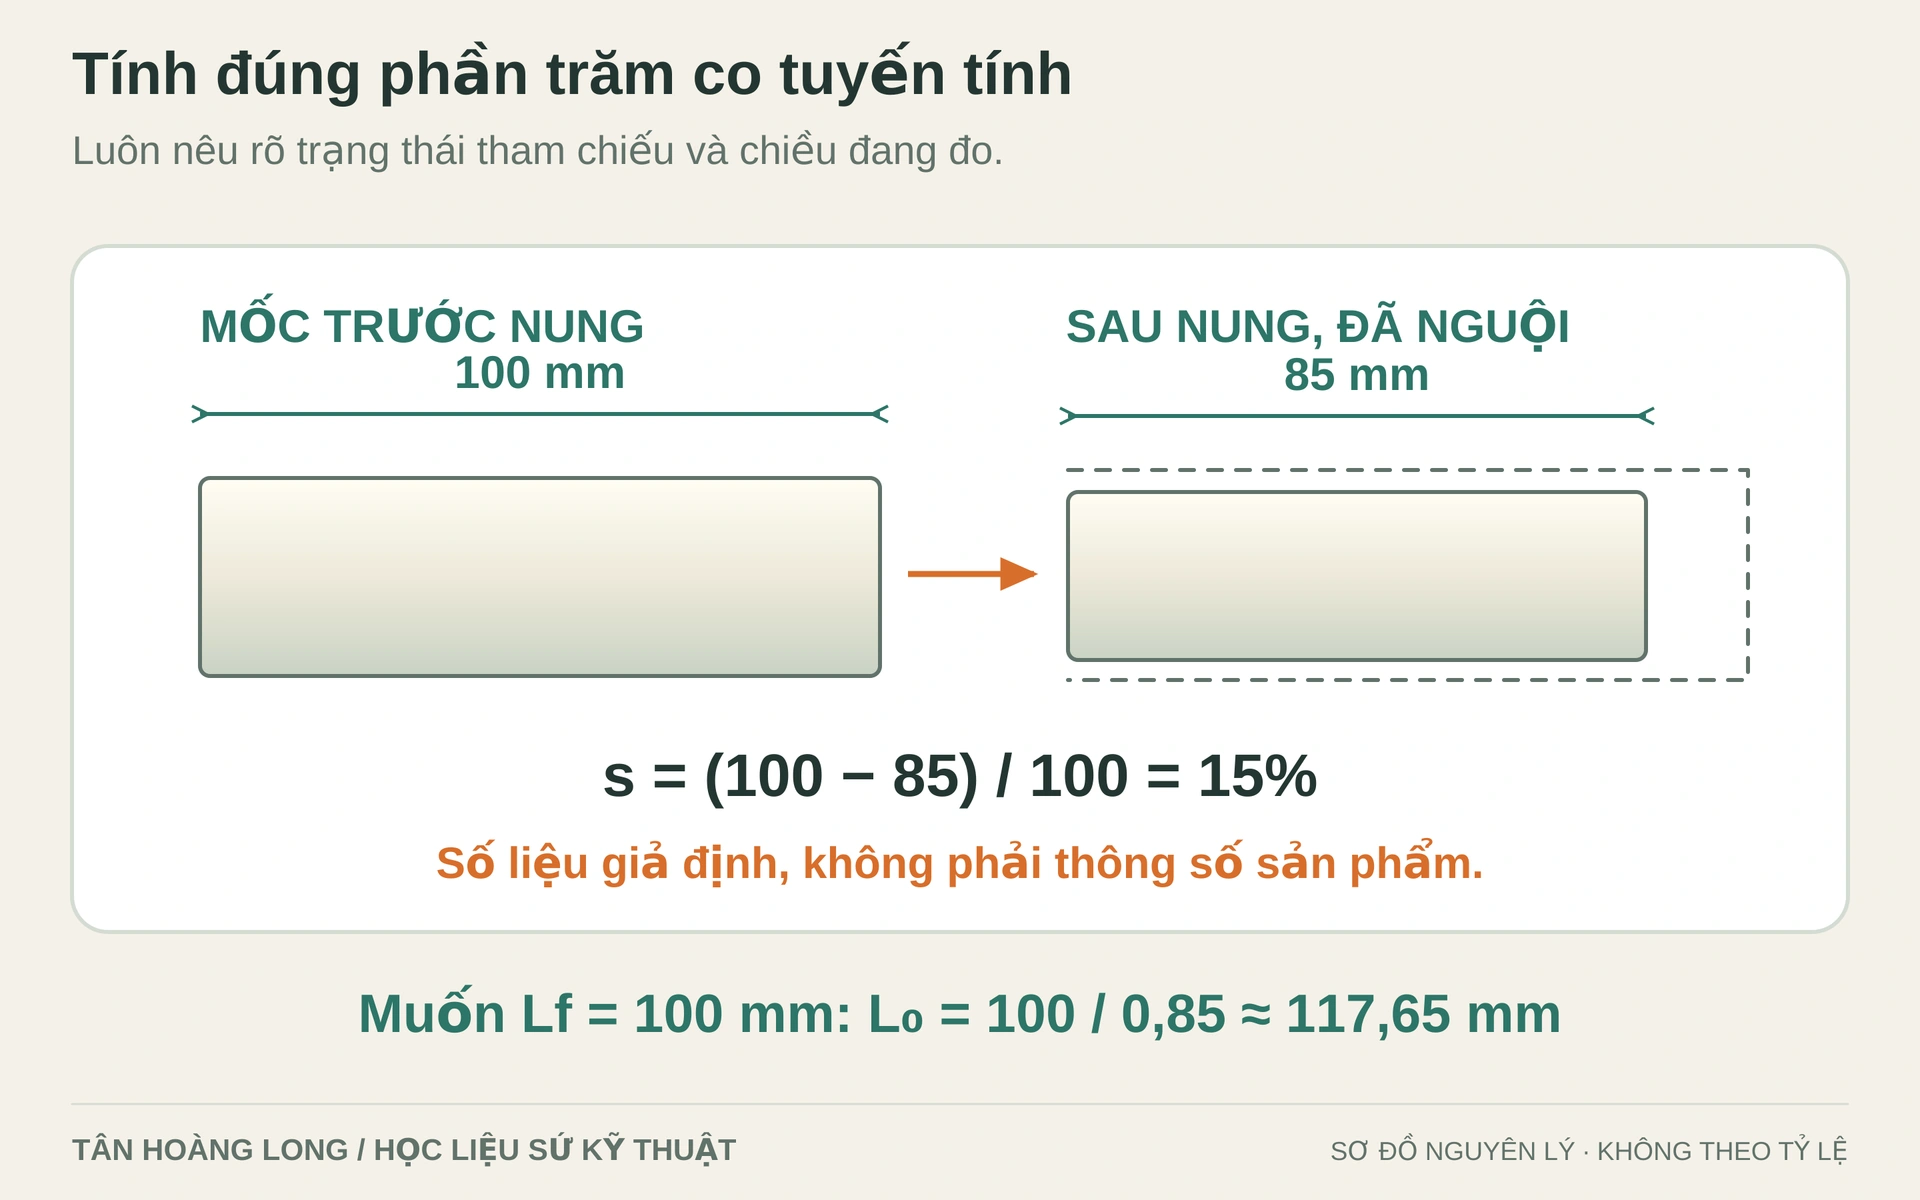
Bật tương tác để kéo và thu phóng. Khi tắt, vuốt trên ảnh để cuộn bài như bình thường.
Ví dụ này chỉ đúng trong mô hình tỷ lệ co đã biết và ổn định cho chiều đang xét. Phôi thật có thể co khác nhau theo các hướng, biến dạng hoặc cần lượng dư gia công. Vì thế, không dùng phép tính này một mình để thiết kế khuôn sản xuất. Dữ liệu thử và kiểm soát quy trình vẫn cần thiết.
6. Vì sao không thể lấy co tuyến tính làm co thể tích?
Chiều dài là đại lượng một chiều, còn thể tích liên quan đến ba chiều. Trong mô hình lý tưởng co đều theo mọi hướng, mỗi chiều còn một tỷ lệ (1 − s) của ban đầu, nên thể tích còn (1 − s)³. Đây là hệ quả hình học, không phải một quy luật riêng của gốm.
Với s = 15% trong ví dụ giả định, thể tích còn khoảng 61,4% của ban đầu, nghĩa là giảm khoảng 38,6%. Nhưng không được dùng kết quả này để suy ngay thay đổi khối lượng thể tích của một mẻ thật khi chưa kiểm soát khối lượng, phản ứng pha, trạng thái tham chiếu và tính đồng đều của sự co.
Điểm học được là cần ghi đúng đại lượng. Một tài liệu nói “co 15%” nhưng không cho biết co tuyến tính hay co thể tích vẫn chưa đủ rõ để sử dụng.
7. Vì sao nung lâu hơn hoặc nóng hơn chưa chắc tốt hơn?
Thiêu kết có thể đi cùng phát triển hạt, thay đổi pha và biến đổi hình dạng. Điều kiện giúp tạo đặc nhanh hơn cũng có thể làm tăng những biến đổi không mong muốn đối với một yêu cầu cụ thể. Trong một số tình huống, hạt phát triển có thể làm việc loại bỏ lỗ rỗng trở nên khó khăn hơn. [2]
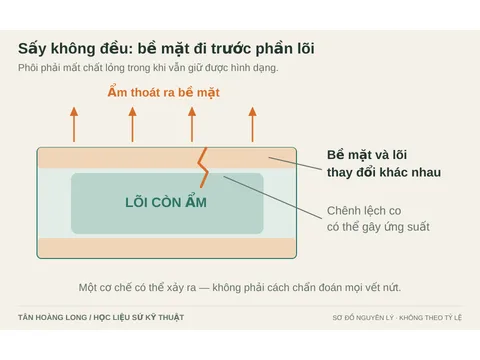
Ngoài vật liệu, nhiệt độ phân bố trong mẻ và cách kê đỡ cũng cần được xem xét. Nếu các vùng trải qua lịch nhiệt hoặc trạng thái co khác nhau, chi tiết có thể cong, méo hoặc nứt. Đạt nhiệt độ đỉnh không chứng minh mọi vị trí đã có cùng lịch sử nhiệt.
Mục tiêu của nung là đạt cấu trúc và hình dạng cần thiết với mức ổn định phù hợp. Không phải tối đa hóa nhiệt độ, thời gian hay kích thước hạt bằng mọi giá.
8. Thiêu kết tốt có bảo đảm mọi tính chất đều tăng không?
Với nhiều vật liệu, cải thiện liên kết và giảm khuyết tật có thể có ích cho độ bền hoặc độ kín. Nhưng không nên xem đó là lời khẳng định rằng mọi tính chất đều thay đổi theo cùng một hướng. Một vật liệu có chủ đích xốp phục vụ nhiệm vụ khác vật liệu cần đặc kín. Cỡ hạt, pha phụ và bề mặt sau gia công cũng ảnh hưởng đến kết quả. [1][2]
Đặc biệt, khả năng chịu sốc nhiệt không thể suy trực tiếp từ độ đặc hay độ bền tăng. Nhiều yếu tố tham gia cùng lúc. Khi đánh giá một chi tiết, cần dựa vào yêu cầu liên quan và dữ liệu của đúng cấp vật liệu, không chỉ mô tả “đã thiêu kết ở nhiệt độ cao”.
9. Nhiệt độ nung khác nhiệt độ sử dụng
Nhiệt độ nung thuộc quy trình tạo ra vật liệu. Nhiệt độ sử dụng thuộc điều kiện chi tiết phải đáp ứng trong vận hành. Một phôi được nung khi không mang tải công tác không có nghĩa thành phẩm được phép đỡ tải lâu dài ở cùng nhiệt độ đó.
Trong sử dụng, chi tiết còn chịu môi trường hóa học, điện áp, chu kỳ nhiệt và ràng buộc với các bộ phận khác. Những điều kiện này có thể tạo ra giới hạn khác với giai đoạn sản xuất. Vì thế, cần hỏi nhiệt độ làm việc theo điều kiện cụ thể, không chỉ hỏi nhiệt độ đã nung.
Tự kiểm tra sau khi đọc
Trong mô hình co 15%, muốn thành phẩm dài 100 mm thì phôi 115 mm có đủ không?
Không. 115 × 0,85 = 97,75 mm. Theo mô hình, phôi tham chiếu cần xấp xỉ 117,65 mm. Đây là ví dụ toán học; thiết kế thực còn cần dữ liệu co theo hướng, độ ổn định và lượng dư gia công.
Điều cần nhớ
Thiêu kết giúp các hạt liên kết và cấu trúc phát triển; tạo đặc là một quá trình liên quan nhưng cần được phân biệt. Co ngót phải có mốc đo và đại lượng rõ ràng. Nung cao hơn không đồng nghĩa tốt hơn, và nhiệt độ nung không phải mức sử dụng được bảo đảm.
Bài tiếp theo nối câu chuyện co ngót với dung sai của thành phẩm. Khi đặt một chi tiết qua Tân Hoàng Long, nên gửi kích thước yêu cầu của sản phẩm cuối và điều kiện làm việc; không tự chuyển đổi sang kích thước phôi bằng một tỷ lệ co chung.
Tài liệu khoa học và đọc thêm
- [1] C. Barry Carter và M. Grant Norton (2013). Ceramic Materials: Science and Engineering (Vật liệu gốm: khoa học và kỹ thuật), ấn bản 2. ISBN 978-1-4614-3522-8. Tài liệu nền tảng về liên kết, cấu trúc, khuyết tật, chế tạo và tính chất gốm.
- [2] Mohamed N. Rahaman (2017). Ceramic Processing (Chế tạo gốm), ấn bản 2. ISBN 978-1-4987-1641-3. Tài liệu nền tảng về phối liệu, tạo hình, sấy, khử chất kết dính, thiêu kết và kiểm soát cấu trúc.
Hình minh họa được biên soạn để giải thích nguyên lý, không phải ảnh sản phẩm hoặc bản vẽ chế tạo. Các ví dụ số học được ghi rõ là giả định.
Tiếp tục lộ trình
Bài trước · Bài tiếp theo · Toàn bộ bài sứ kỹ thuật
Trao đổi chi tiết sứ tại Tân Hoàng Long
Khi cần đối chiếu hoặc trao đổi chi tiết theo bản vẽ, hãy gửi ảnh vị trí lắp, kích thước và điều kiện làm việc đến Tân Hoàng Long. Xem danh mục sứ kỹ thuật để nhận diện hình dạng; cấp vật liệu, dung sai và khả năng làm việc phải được xác nhận riêng cho từng yêu cầu.
Nội dung chuyển biên từ học liệu nền tảng sứ kỹ thuật THL, giữ các lưu ý kỹ thuật và tài liệu tham khảo của bản nguồn.