
Ép, đùn và đúc sứ kỹ thuật: hình dạng quyết định cách tạo hình ra sao?
So sánh nguyên lý ép, đùn, đúc hồ và ép phun. Vì sao ống dài, đĩa và khối phức tạp cần các cách điền vật liệu khác nhau?
Bật tương tác để kéo và thu phóng. Khi tắt, vuốt trên ảnh để cuộn bài như bình thường.
Ảnh chi tiết dùng để đối chiếu cấu tạo. Cấu hình thực tế cần được xác nhận theo thiết bị.
Bài 05/08 · Nền tảng sứ kỹ thuật. Minh họa giải thích nguyên lý, không phải ảnh sản phẩm hay bản vẽ chế tạo. Ví dụ số học (nếu có) là giả định, không phải thông số sản phẩm.
Sau bài này, bạn sẽ hiểu: Dùng hình học để đặt câu hỏi về phương án tạo hình, không đoán công nghệ từ ảnh.
Một ống sứ dài, một đĩa nhiều lỗ và một khối có rãnh không đặt ra cùng một bài toán chế tạo. Không chỉ khác đường bao, chúng còn khác cách điền vật liệu, cách tháo khỏi khuôn và khả năng giữ hình trước khi nung. Vì vậy, tạo hình sứ không có một phương pháp tối ưu cho tất cả sản phẩm.
Bài viết này giải thích ép, đùn, đúc hồ và ép phun ở mức nguyên lý. Hình dạng giúp định hướng phương án, nhưng quyết định cuối còn phụ thuộc vật liệu, số lượng, dung sai và cách hoàn thiện. Không nên nhìn một ảnh sản phẩm rồi khẳng định chính xác nó được làm bằng công nghệ nào.
1. Tạo hình sứ khác gì với nấu chảy rồi rót kim loại?
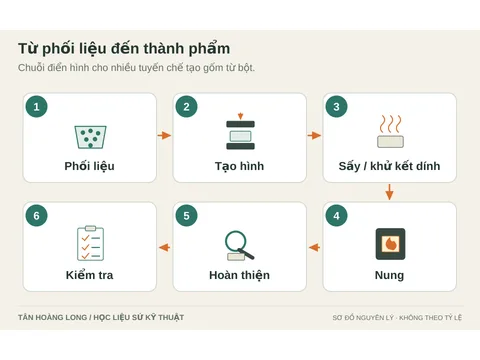
Với nhiều tuyến chế tạo gốm từ bột, bước tạo hình sử dụng bột hoặc hỗn hợp bột với chất lỏng và phụ gia. Phôi sau tạo hình chưa có cấu trúc và độ bền như sản phẩm đã nung. Chất kết dính, độ ẩm, sự sắp xếp của hạt hoặc cơ chế kết khối tạm thời giúp phôi giữ hình. [2]
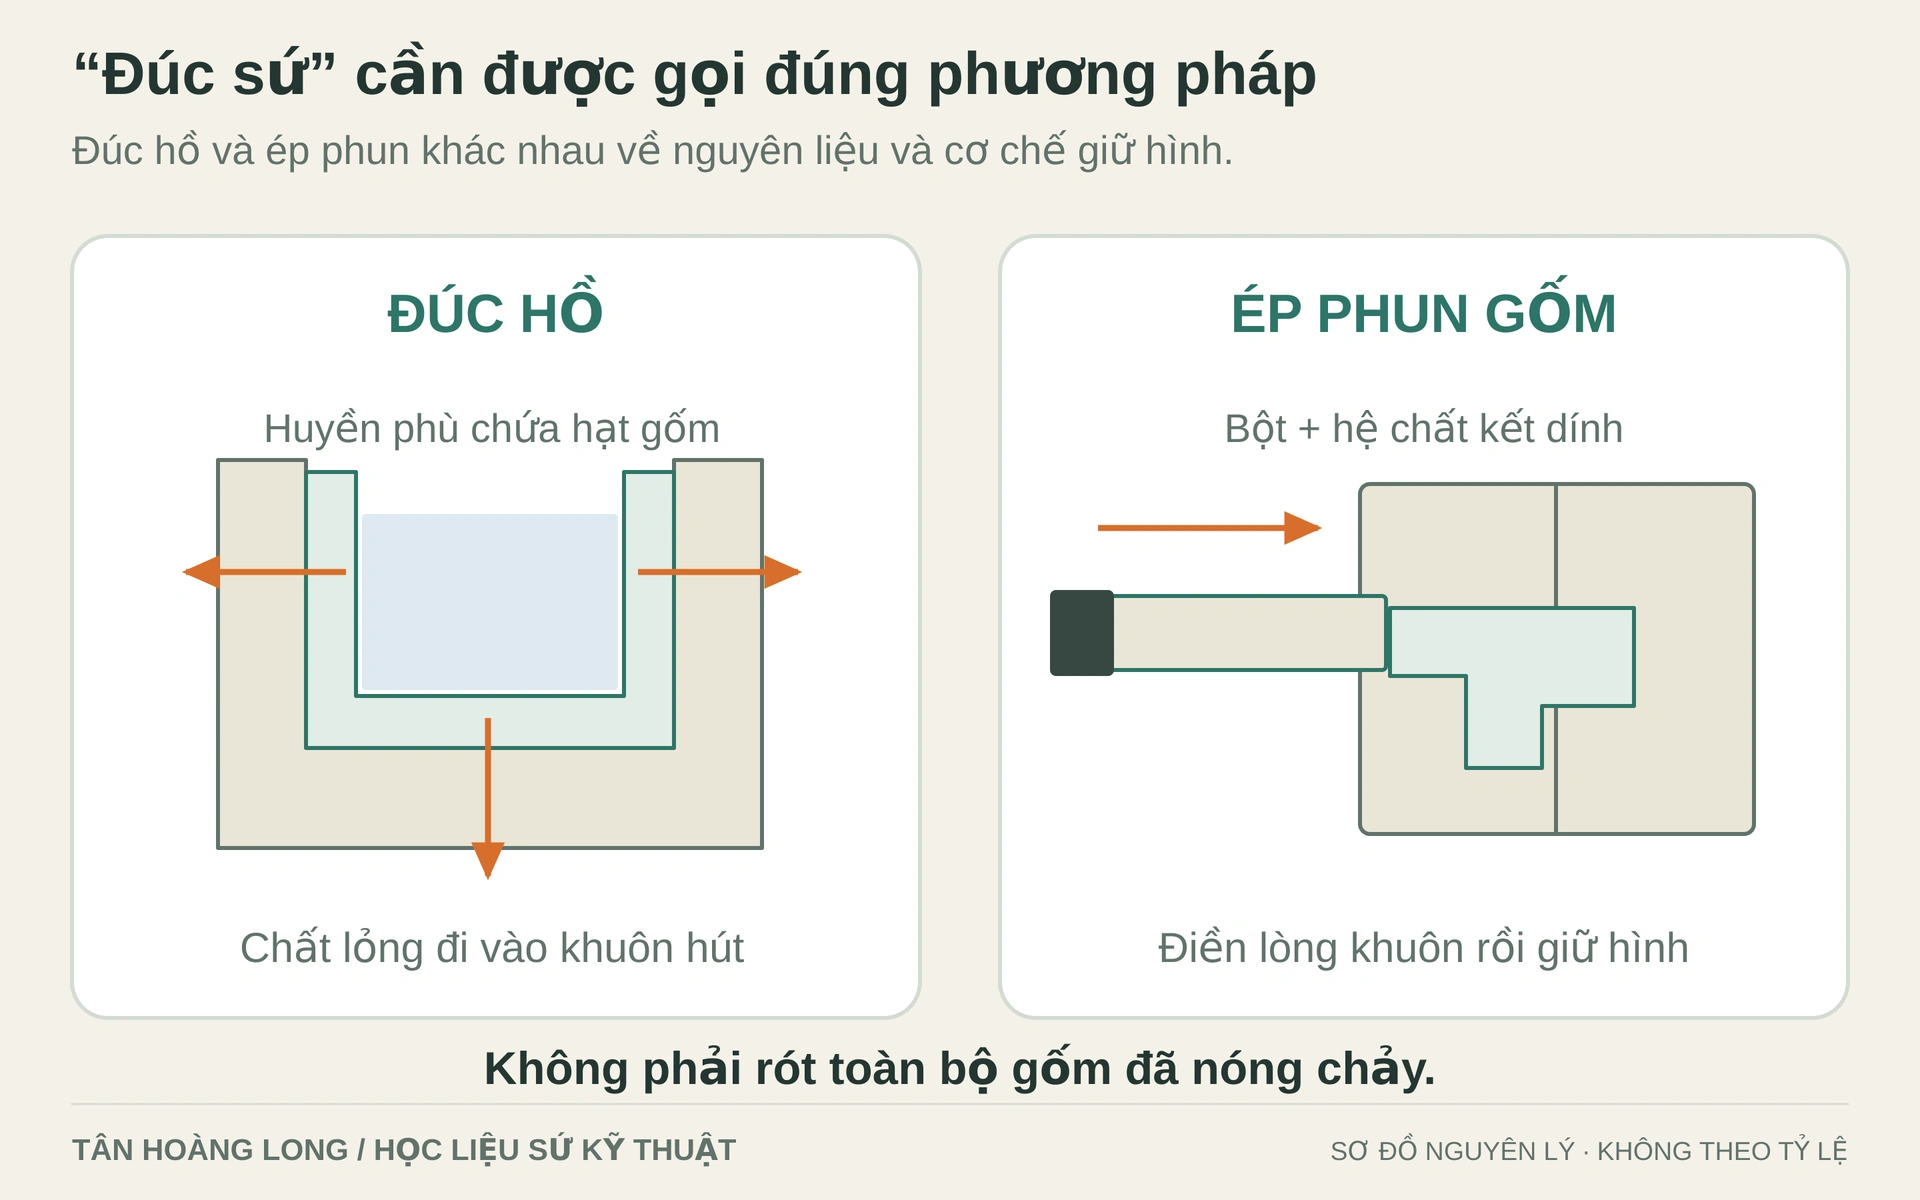
Khi nói “đúc sứ”, cần hỏi rõ là đúc hồ, đúc áp lực hay một tuyến khác. Trong đúc hồ thông thường, vật liệu được rót là huyền phù chứa hạt rắn, không phải toàn bộ gốm đã nóng chảy. Trong ép phun gốm, hỗn hợp có chất kết dính tạo khả năng chảy; chính bột gốm vẫn là thành phần rắn phân tán trong hỗn hợp.
Phân biệt này giúp hiểu vì sao sau tạo hình còn phải xử lý chất lỏng, chất kết dính và thực hiện các bước nung thích hợp.
2. Ép trong khuôn: dùng áp lực để tạo phôi từ bột
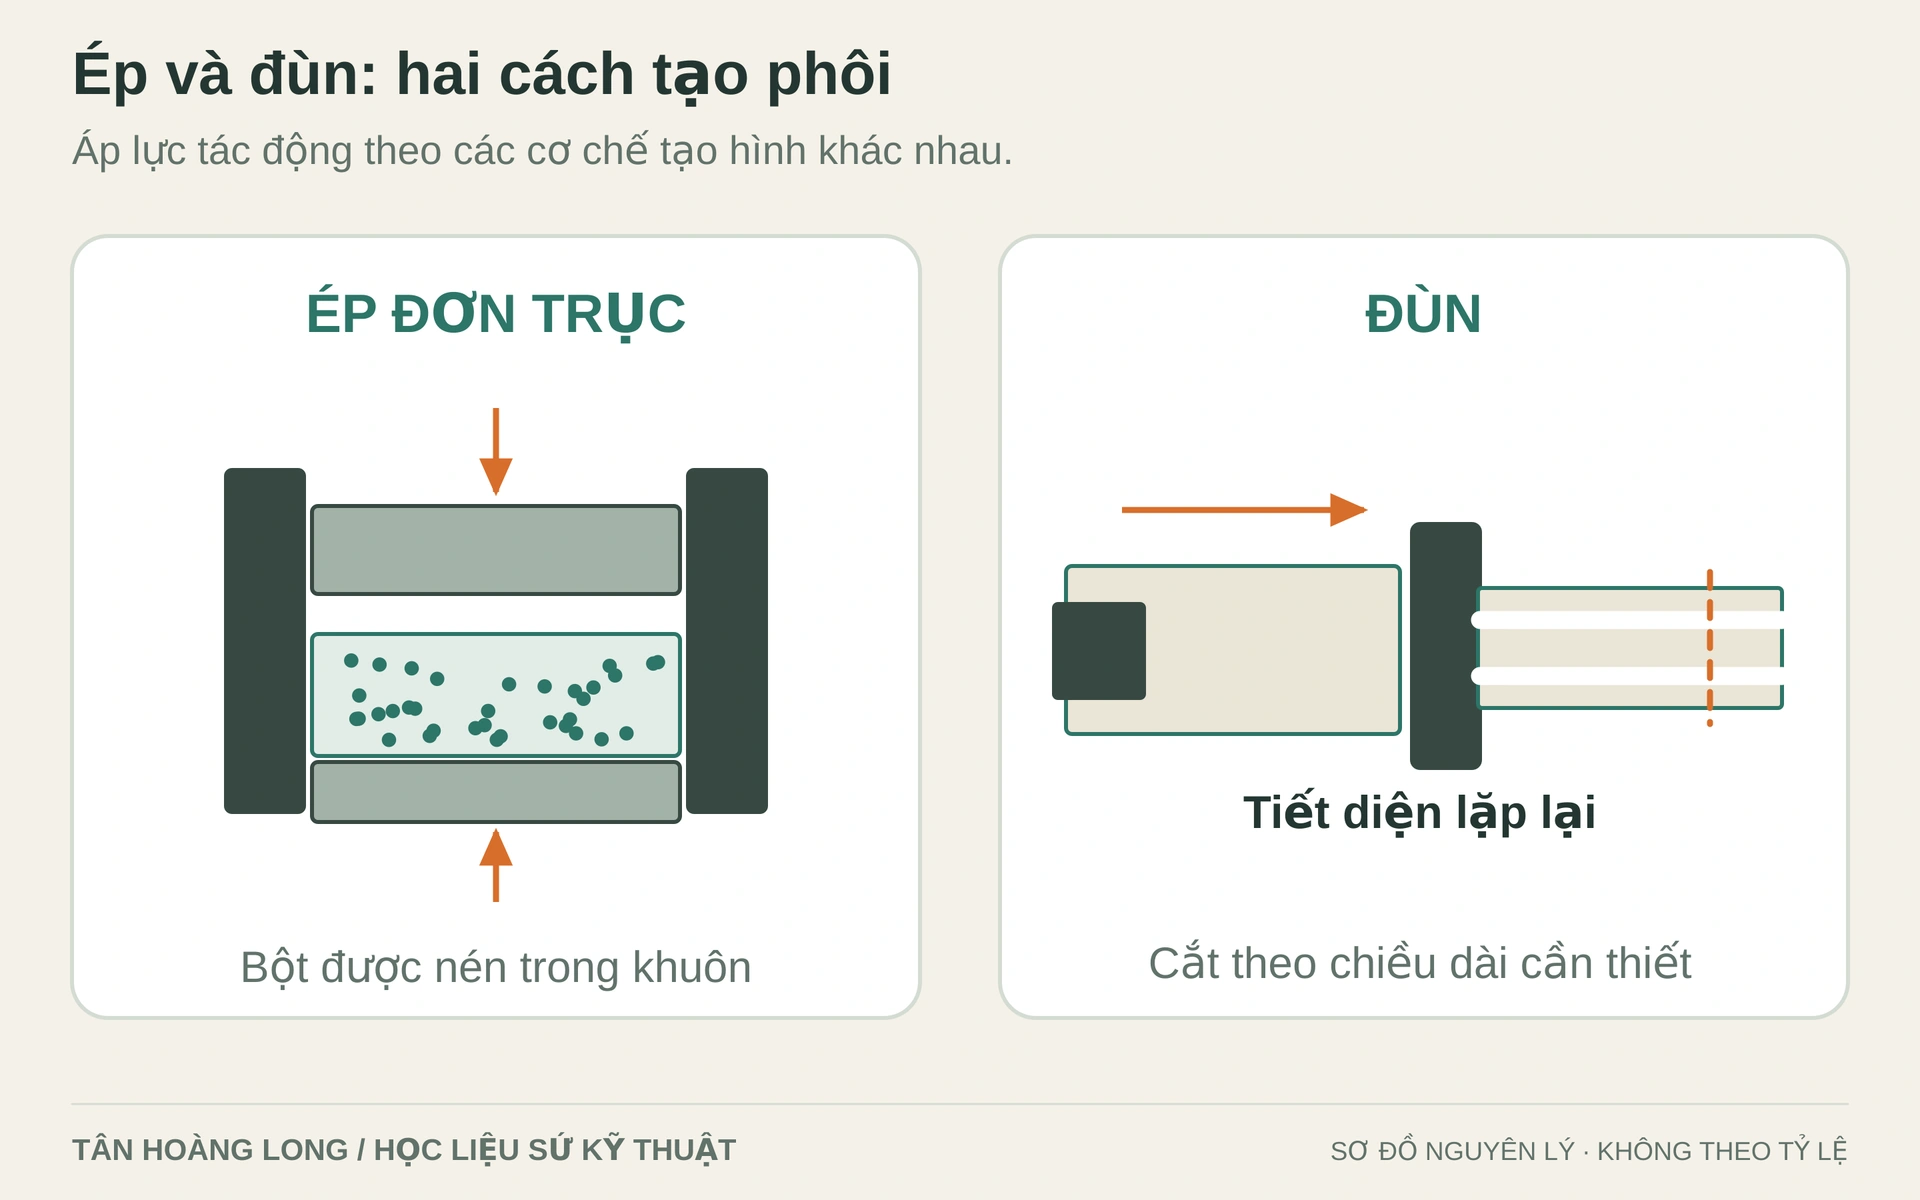
Ở phương pháp ép đơn trục, bột phù hợp được đưa vào lòng khuôn và nén bằng chày theo một trục. Sau khi đủ khả năng giữ hình, phôi được đẩy ra. Hình dung đơn giản là lòng khuôn giới hạn đường bao, còn chày định hình những bề mặt theo hướng ép. [2]
Ưu điểm về hình học là có thể tạo lặp lại các dạng thích hợp với cấu tạo khuôn và hướng tháo phôi. Tuy nhiên, ma sát với thành khuôn và cách truyền áp lực có thể làm mật độ phôi không hoàn toàn đồng đều. Nếu vùng này đặc hơn vùng kia, hành vi co trong nung cũng có thể khác.
Đĩa, vòng và một số khối cách điện có thể là các hình dạng đáng cân nhắc cho tuyến ép. Nhưng lỗ, bậc, rãnh hoặc phần nhô ngang cần được xem xét theo khả năng của khuôn. Một phần móc ngược làm phôi không thể đi ra theo hướng tháo đơn giản có thể đòi hỏi khuôn phức tạp hơn hoặc gia công bổ sung.
Ép đẳng tĩnh là một hướng khác: áp lực từ môi trường truyền áp tác động qua khuôn mềm lên bột. Phương pháp này có thể phù hợp với những dạng phôi và yêu cầu phân bố vật liệu khác ép khuôn cứng. Không nên dùng tên “ép” mà bỏ qua sự khác biệt giữa hai cơ chế.
Bật tương tác để kéo và thu phóng. Khi tắt, vuốt trên ảnh để cuộn bài như bình thường.
3. Đùn: phù hợp khi tiết diện được lặp lại theo chiều dài
Trong đùn, phối liệu có khả năng biến dạng được đẩy qua khuôn định hình. Phần đi ra có tiết diện do khuôn quyết định và được cắt theo chiều dài cần thiết. Đây là lý do các dạng ống hoặc thanh có tiết diện tương đối không đổi thường gợi ý đến phương án đùn. [2]
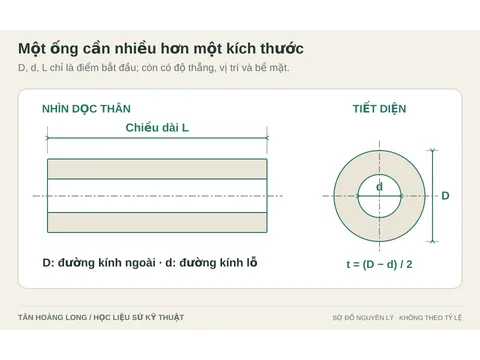
Với ống có lỗ, bộ phận định hình bên trong khuôn tạo ra các đường rỗng. Tiết diện lỗ, khoảng cách giữa lỗ và chiều dày vách đều là những yếu tố cần cân nhắc. Một ống nhiều lỗ không nhất thiết được tạo bằng cách khoan từng lỗ dài xuyên qua một khối đã nung.
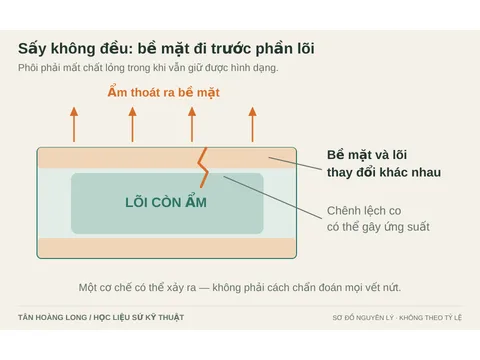
Tuy nhiên, khuôn đúng hình chưa bảo đảm phôi luôn đi ra đúng kích thước cuối. Trạng thái phối liệu, dòng chảy, biến dạng sau ra khuôn, cách cắt, kê đỡ và sấy đều có thể ảnh hưởng độ thẳng và hình dạng lỗ. Phần dài, mảnh có thể cần được đỡ phù hợp khi còn yếu.
Ví dụ: nếu tiết diện của một ống hai lỗ giống nhau dọc toàn bộ chiều dài, đùn là một phương án có thể xem xét. Nếu ống có đầu bịt hoặc bậc thay đổi phức tạp, cần thêm công đoạn hoặc xem xét tuyến khác. Từ hình ảnh không thể kết luận chắc chắn phương pháp thực tế.
4. Đúc hồ: tạo hình bằng sự tách chất lỏng khỏi huyền phù
Hồ đúc là huyền phù chứa hạt gốm phân tán trong chất lỏng. Trong đúc hồ với khuôn hút nước thông thường, chất lỏng đi vào khuôn, còn các hạt tích tụ thành lớp phôi sát thành khuôn. Tùy cách thực hiện, có thể tạo chi tiết đặc hoặc một lớp thành bao quanh lòng rỗng. [2]
Độ ổn định của hồ, hàm lượng rắn, khả năng tách nước và hình dạng khuôn ảnh hưởng đến kết quả. Nếu hồ kết tụ hoặc điền không thuận lợi, có thể xuất hiện vùng không đồng đều. Khi phôi còn chứa nhiều chất lỏng, tháo khuôn và đỡ phôi cũng là các bước cần chú ý.
Đúc hồ có thể hữu ích với một số chi tiết rỗng hoặc hình dạng mà ép và đùn không thuận lợi. Nhưng nó không đồng nghĩa mọi hình dạng đều dễ làm. Bề dày thay đổi lớn, góc hẹp, khe nhỏ và đường thoát khí vẫn có thể tạo khó khăn.
Tốc độ hình thành lớp phôi và chu kỳ tháo khuôn là một phần của bài toán sản xuất. Không nên so sánh phương pháp chỉ theo số bước nhìn thấy mà bỏ qua mức lặp lại và chất lượng cần đạt.
5. Ép phun gốm: dùng hỗn hợp bột–chất kết dính để điền khuôn
Trong ép phun gốm, bột được phối hợp với một hệ chất kết dính tạo thành nguyên liệu có khả năng điền vào lòng khuôn dưới điều kiện thích hợp. Sau khi phần kết dính đủ ổn định để giữ hình, phôi được tháo ra và tiếp tục khử kết dính, nung. [2]
Phương pháp này có thể tạo các chi tiết ba chiều phức tạp khi thiết kế phù hợp. Tuy nhiên, độ phức tạp không biến mất; nó chuyển thành các câu hỏi về vị trí điền vật liệu, đường ghép dòng, thoát khí, tháo khuôn, co ngót và loại bỏ chất kết dính.
Một vùng dày nằm cạnh một vách rất mỏng có thể gây khó khăn ở nhiều giai đoạn. Chất kết dính trong vùng dày cần đường thoát; các vùng có thể phản ứng khác nhau với chu trình nhiệt. Do đó, chỉnh hình học đôi khi hiệu quả hơn cố giữ một thiết kế khó chế tạo rồi yêu cầu quy trình tự khắc phục.
Đầu tư khuôn và số lượng cũng cần được xem cùng nhau. Không có kết luận chung rằng ép phun luôn rẻ hơn hoặc luôn chính xác hơn các tuyến khác trong mọi quy mô.
Bật tương tác để kéo và thu phóng. Khi tắt, vuốt trên ảnh để cuộn bài như bình thường.
6. Bảng định hướng theo hình dạng
| Đặc điểm của chi tiết | Hướng có thể xem xét | Điểm cần thảo luận thêm |
|---|---|---|
| Ống hoặc thanh dài, tiết diện lặp lại | Đùn hoặc tuyến tạo phôi phù hợp | Độ thẳng, vách mỏng, lỗ, cách đỡ và cắt |
| Đĩa, vòng hoặc khối thuận hướng tháo khuôn | Ép | Điền bột, mật độ phôi, hướng tháo và cấu tạo lỗ |
| Một số dạng rỗng, thành bao quanh lòng | Đúc hồ hoặc tuyến đúc phù hợp | Bề dày thành, tách nước, tháo khuôn và sấy |
| Chi tiết ba chiều phức tạp, sản lượng phù hợp | Ép phun hoặc kết hợp công đoạn | Thiết kế khuôn, dòng điền, khử kết dính và co ngót |
Bảng chỉ giúp bắt đầu trao đổi. Nhiều hình dạng có thể chế tạo bằng hơn một tuyến, và một chi tiết có thể kết hợp tạo hình với gia công phôi hoặc mài sau nung. Cần đối chiếu với năng lực của đơn vị sản xuất thực tế.
7. Tại sao dung sai cuối không do khuôn quyết định một mình?
Giả sử lòng khuôn tạo ra đúng kích thước phôi mong muốn. Sau đó, phôi vẫn có thể mất chất lỏng, mất chất kết dính, co khi thiêu kết và thay đổi hình dạng. Vì vậy, dung sai khuôn và dung sai sản phẩm sau nung là hai vấn đề liên quan nhưng không giống nhau.
Nhà sản xuất cần dữ liệu co ngót của đúng hệ vật liệu và tuyến công nghệ, có thể phải thử mẫu và điều chỉnh. Với kích thước chức năng quan trọng, mài hoặc hoàn thiện sau nung có thể là một phần phương án. Không nên lấy độ chính xác của máy làm khuôn làm lời bảo đảm trực tiếp cho toàn bộ thành phẩm.
Một thiết kế hợp lý cũng không nhất thiết siết mọi kích thước cùng mức. Cần tập trung vào những bề mặt lắp ghép, lỗ hoặc khoảng cách thật sự ảnh hưởng đến chức năng.
8. Chuẩn bị gì trước khi hỏi “có làm được hình này không?”
Thông tin hữu ích gồm bản vẽ thể hiện các mặt và lỗ, kích thước có đơn vị, những vị trí cần chính xác, số lượng dự kiến và điều kiện sử dụng. Một ảnh nhìn từ một hướng có thể che mất lỗ mù, phần móc ngược hoặc sự thay đổi bề dày.
Với yêu cầu thay thế, nên bổ sung ảnh cụm lắp và cho biết bề mặt nào tiếp xúc với kim loại, dây hoặc tải. Với yêu cầu mới, cần nêu phần hình dạng nào bắt buộc và phần nào có thể điều chỉnh. Khoảng linh hoạt này giúp lựa chọn tuyến chế tạo phù hợp hơn.
Tự kiểm tra sau khi đọc
Một ống sứ dài có nhiều lỗ có bắt buộc được khoan sau nung không?
Không. Các lỗ có thể được tạo trong bước tạo hình, chẳng hạn bằng một bộ khuôn đùn phù hợp, hoặc bằng tuyến công nghệ khác. Phương pháp thực tế phải được xác nhận; không nên suy từ ảnh.
Điều cần nhớ
Ép, đùn, đúc hồ và ép phun giải quyết các bài toán điền vật liệu và giữ hình khác nhau. Chọn phương pháp là sự cân bằng giữa hình dạng, vật liệu, số lượng và yêu cầu thành phẩm. Một hình dạng dễ tạo phôi nhưng khó sấy hoặc khó khử kết dính chưa chắc là phương án tốt.
Có thể dùng các hình dạng trong danh mục của Tân Hoàng Long làm điểm tham khảo khi mô tả nhu cầu. Với yêu cầu riêng, khả năng đáp ứng cần được trao đổi theo bản vẽ và điều kiện làm việc, không chỉ theo hình minh họa.
Tài liệu khoa học và đọc thêm
- [2] Mohamed N. Rahaman (2017). Ceramic Processing (Chế tạo gốm), ấn bản 2. ISBN 978-1-4987-1641-3. Tài liệu nền tảng về phối liệu, tạo hình, sấy, khử chất kết dính, thiêu kết và kiểm soát cấu trúc.
Hình minh họa được biên soạn để giải thích nguyên lý, không phải ảnh sản phẩm hoặc bản vẽ chế tạo. Các ví dụ số học được ghi rõ là giả định.
Tiếp tục lộ trình
Bài trước · Bài tiếp theo · Toàn bộ bài sứ kỹ thuật
Trao đổi chi tiết sứ tại Tân Hoàng Long
Khi cần đối chiếu hoặc trao đổi chi tiết theo bản vẽ, hãy gửi ảnh vị trí lắp, kích thước và điều kiện làm việc đến Tân Hoàng Long. Xem danh mục sứ kỹ thuật để nhận diện hình dạng; cấp vật liệu, dung sai và khả năng làm việc phải được xác nhận riêng cho từng yêu cầu.
Nội dung chuyển biên từ học liệu nền tảng sứ kỹ thuật THL, giữ các lưu ý kỹ thuật và tài liệu tham khảo của bản nguồn.