
Sứ kỹ thuật được sản xuất như thế nào? Từ nguyên liệu đến thành phẩm
Theo dõi chuỗi phối liệu, tạo hình, xử lý nhiệt, hoàn thiện và kiểm tra; hiểu vì sao chất lượng bắt đầu trước bước nung.
Bật tương tác để kéo và thu phóng. Khi tắt, vuốt trên ảnh để cuộn bài như bình thường.
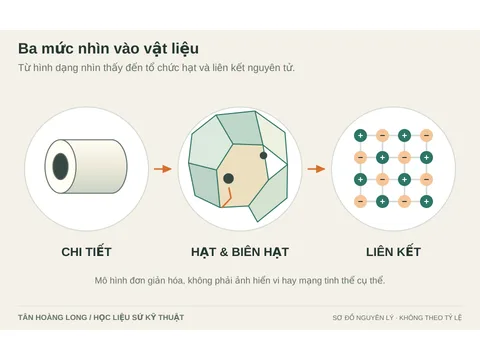
Ảnh chi tiết dùng để đối chiếu cấu tạo. Cấu hình thực tế cần được xác nhận theo thiết bị.
Bài 04/08 · Nền tảng sứ kỹ thuật. Minh họa giải thích nguyên lý, không phải ảnh sản phẩm hay bản vẽ chế tạo. Ví dụ số học (nếu có) là giả định, không phải thông số sản phẩm.
Sau bài này, bạn sẽ hiểu: Nối từng công đoạn với cấu trúc, hình dạng và yêu cầu của thành phẩm.
Một ống hoặc đĩa sứ kỹ thuật thường không được tạo ra bằng cách lấy một khối sứ đã cứng rồi khoan, tiện toàn bộ hình dạng. Với nhiều sản phẩm, nhà sản xuất bắt đầu từ nguyên liệu dạng bột, tạo một phôi có hình gần đúng, sau đó xử lý nhiệt để hình thành cấu trúc cần thiết và hoàn thiện những bề mặt quan trọng.
Sản xuất sứ là quá trình kiểm soát cả hình dạng lẫn cấu trúc bên trong. Một công đoạn làm tốt không thể luôn sửa được sai sót của công đoạn trước. Hiểu chuỗi này giúp giải thích vì sao vật liệu, bản vẽ, dung sai và tiêu chí kiểm tra cần được xác định từ đầu.
1. Một sơ đồ tổng quan, không phải một công thức dùng cho mọi loại sứ
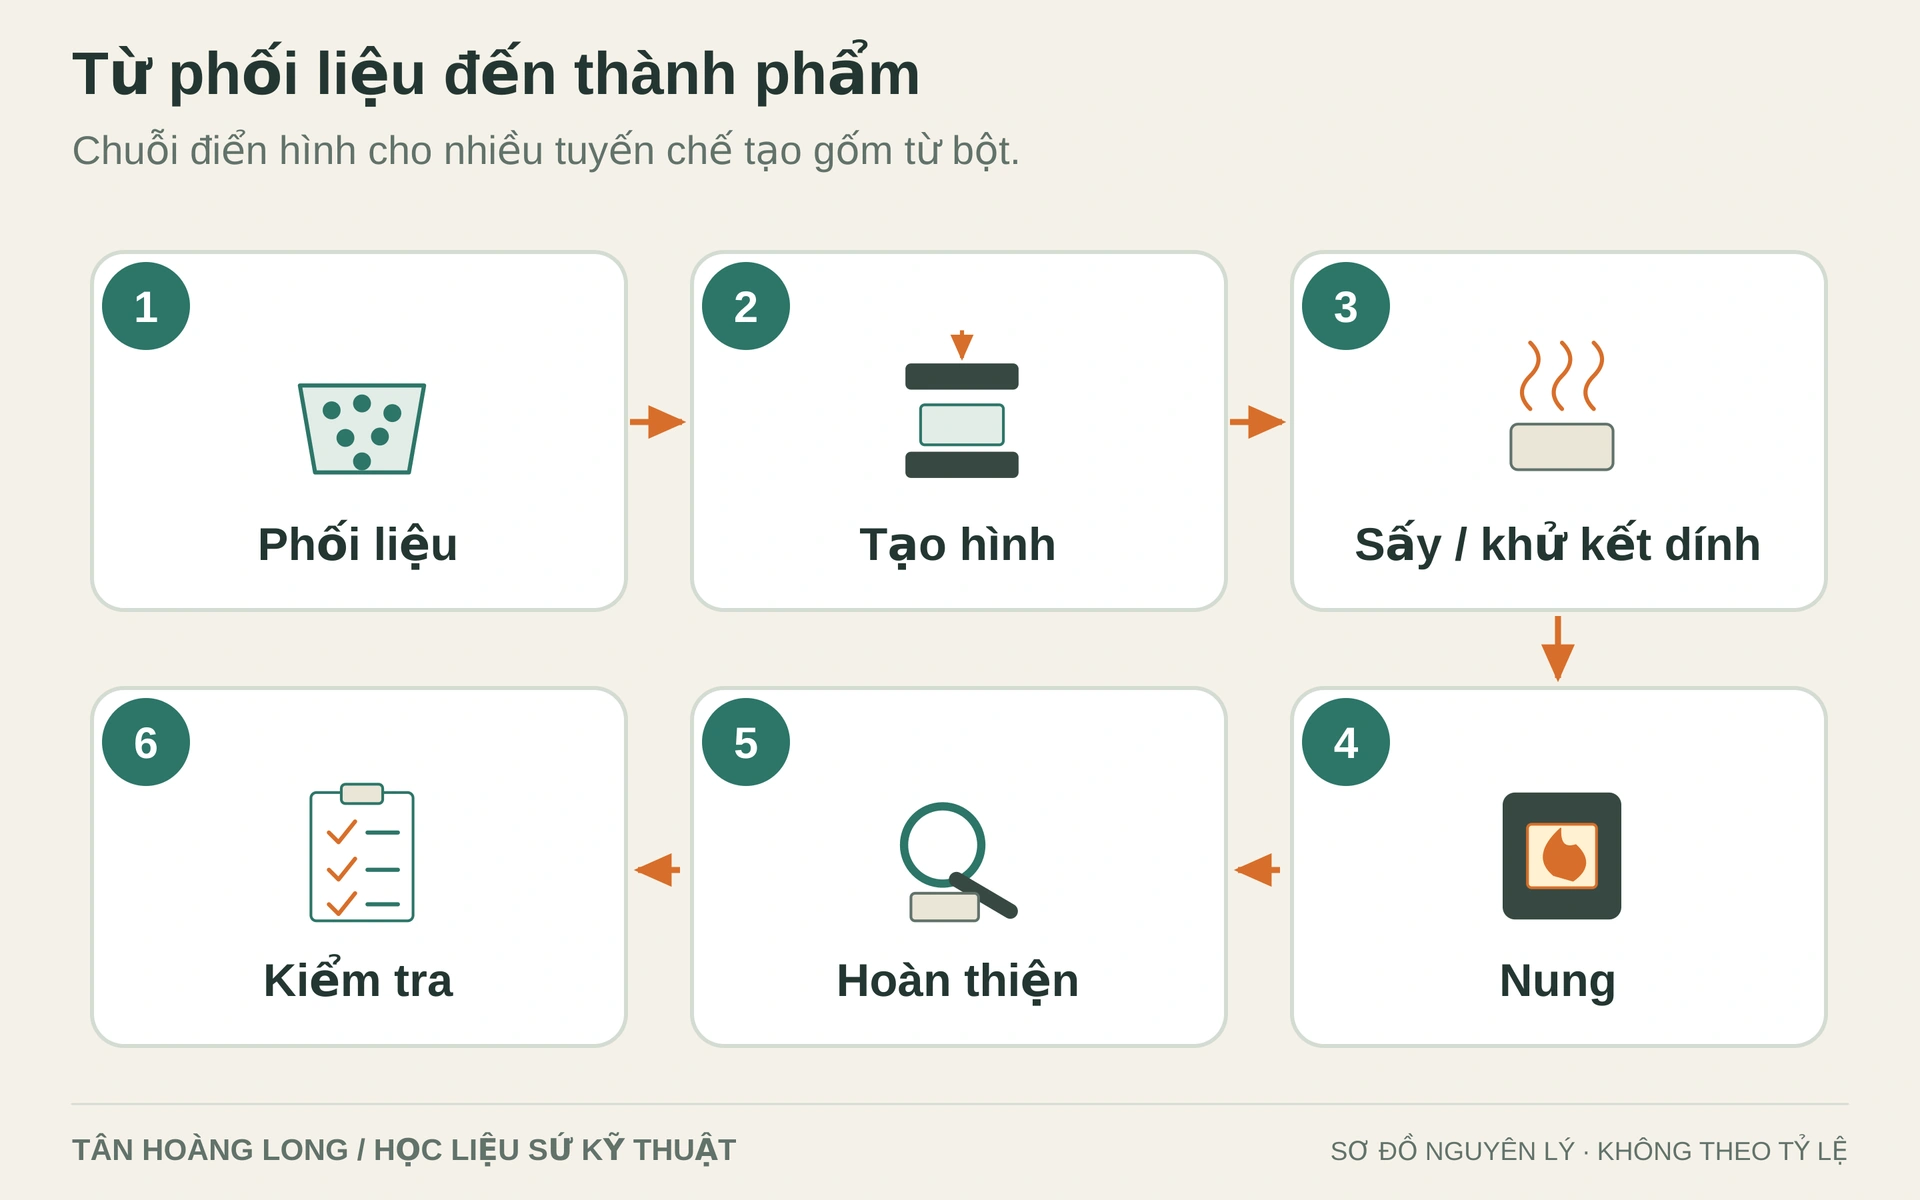
Đối với nhiều gốm chế tạo từ bột, chuỗi phổ biến gồm: xác định yêu cầu, chuẩn bị nguyên liệu, phối trộn, tạo hình, loại bỏ chất lỏng và chất kết dính theo tuyến công nghệ, nung, gia công hoàn thiện và kiểm tra. Một số tuyến có gia công phôi trước nung, nung sơ bộ hoặc các công đoạn đặc biệt. [2]
Không phải sản phẩm nào cũng đi qua tất cả các bước theo đúng một thứ tự. Chẳng hạn, phôi ép từ bột tạo hạt và phôi đúc từ huyền phù có nhu cầu xử lý khác nhau. Nội dung dưới đây là giải thích nguyên lý ngành, không phải mô tả một dây chuyền hoặc quy trình nội bộ cụ thể của Tân Hoàng Long.
Bật tương tác để kéo và thu phóng. Khi tắt, vuốt trên ảnh để cuộn bài như bình thường.
2. Bắt đầu từ yêu cầu của chi tiết
Trước khi chọn bột hoặc khuôn, cần xác định chi tiết để làm gì. Một ống dùng để tách dây sẽ có ưu tiên khác một tấm đỡ tải trong lò. Từ nhiệm vụ đó, người thiết kế xác định hệ vật liệu, hình dạng, kích thước, bề mặt làm việc và những đặc tính cần chứng minh.
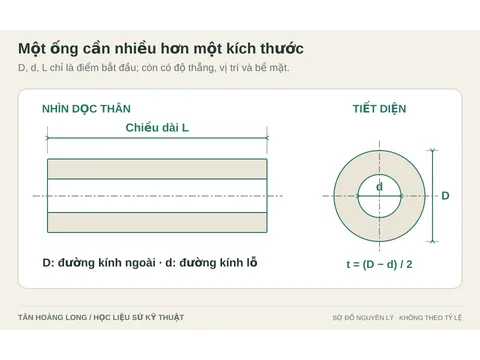
Một bản vẽ chỉ có đường bao ngoài chưa nói hết yêu cầu. Với ống, lỗ có thể là kích thước chức năng quan trọng nhất. Với tấm kê, độ phẳng và cách đỡ có thể cần được xem xét. Với chi tiết cách điện, chất lượng bề mặt và điều kiện điện–nhiệt có thể ảnh hưởng trực tiếp đến lựa chọn.
Xác định điều này sớm giúp tránh yêu cầu mài chính xác những mặt không quan trọng, trong khi lại bỏ sót một lỗ nhỏ quyết định khả năng lắp ghép.
3. Chuẩn bị nguyên liệu: không chỉ kiểm tra tên hóa chất
Nguyên liệu có thể là bột tổng hợp, nguyên liệu khoáng được xử lý hoặc phối hợp nhiều nguồn, tùy hệ gốm. Ngoài thành phần hóa học, kích thước và phân bố kích thước hạt, trạng thái kết tụ, độ ẩm và mức nhiễm bẩn có thể ảnh hưởng đến khả năng tạo hình và nung. [2]
Cần phân biệt hạt bột sơ cấp với một cụm kết tụ. Một cụm bột khó phân tán có thể tạo vùng không đồng nhất trong phôi. Ngược lại, trong một số tuyến ép, người ta chủ động tạo hạt để bột chảy và điền khuôn thuận lợi hơn. “Có hạt lớn” vì vậy chưa đủ để kết luận tốt hay xấu; phải biết đó là loại hạt nào và dùng ở bước nào.
Kiểm soát nguyên liệu giúp tạo điều kiện lặp lại giữa các mẻ. Nó không có nghĩa mọi ứng dụng đều cần độ tinh khiết cao nhất có thể đạt được. Cấp nguyên liệu phải phù hợp với mục tiêu vật liệu và quy trình đã lựa chọn.
4. Phối trộn và chuẩn bị trạng thái phù hợp để tạo hình
Bột có thể được nghiền, phân tán và trộn với các thành phần cần thiết. Tùy phương pháp tạo hình, phối liệu được chuẩn bị thành bột tạo hạt, hồ đúc, khối dẻo hoặc hỗn hợp có chất kết dính hữu cơ. Các dạng này có khả năng chảy và giữ hình khác nhau. [2]
Chất kết dính giúp các hạt giữ với nhau tạm thời trước khi tạo được liên kết bền trong nung. Chất phân tán giúp hạn chế kết tụ trong một số hệ huyền phù. Chất hóa dẻo có thể hỗ trợ khả năng biến dạng của phối liệu. Vai trò và lượng sử dụng tùy tuyến công nghệ; chúng không phải các thành phần thay thế cho nhau.
Một phối liệu đồng nhất không chỉ cần đúng tỷ lệ cân. Nó còn cần được phân bố phù hợp trong toàn bộ mẻ. Nếu vùng này có tính chảy hoặc lượng kết dính khác vùng kia, kết quả tạo hình và loại bỏ chất hữu cơ cũng có thể khác.
5. Tạo hình: làm ra một phôi, chưa phải một thành phẩm
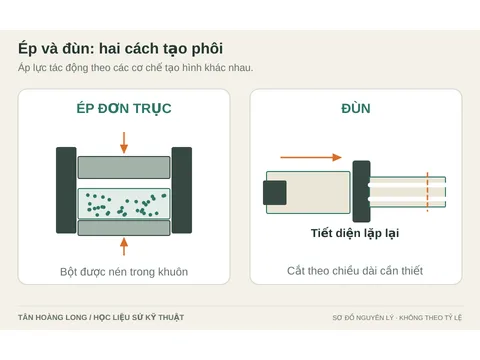
Ép sử dụng áp lực để tạo phôi trong khuôn; đùn đẩy phối liệu qua một tiết diện; đúc hồ dùng một huyền phù và cơ chế tách chất lỏng để tạo hình; ép phun sử dụng hỗn hợp bột–chất kết dính có khả năng điền lòng khuôn. Lựa chọn phụ thuộc hình học, số lượng, vật liệu và yêu cầu hoàn thiện. [2]
Sau tạo hình, phôi thường được gọi là phôi mộc — “green body” trong tiếng Anh. “Green” ở đây có nghĩa chưa thiêu kết, không phải màu xanh. Phôi có thể giữ được hình dạng nhưng chưa có đầy đủ độ bền và đặc tính của sản phẩm sau nung.
Với phôi thích hợp, có thể thực hiện cắt, tiện hoặc tạo một số chi tiết trước nung. Lợi ích là tránh gia công quá nhiều trên vật liệu đã cứng. Đổi lại, cần tính đến sự co ngót và khả năng biến dạng trong các bước tiếp theo.
6. Sấy và khử chất kết dính: chuẩn bị đường thoát cho chất cần loại bỏ
Sấy loại bỏ chất lỏng còn trong phôi, thường là nước hoặc dung môi liên quan đến quy trình. Khử chất kết dính loại bỏ thành phần tạm thời, đặc biệt là chất hữu cơ. Hai nhiệm vụ này khác nhau, dù trong một số tuyến chúng được bố trí trong các giai đoạn liên tiếp của xử lý nhiệt. [2][4]
Nếu bề mặt thay đổi nhanh hơn lõi, phôi có thể co không đều. Nếu thành phần hữu cơ phân hủy tạo khí nhưng khí thoát ra không thuận lợi, nguy cơ khuyết tật cũng có thể tăng. Do đó, một chi tiết dày không thể tự động dùng lại chương trình phù hợp cho một chi tiết mỏng chỉ vì cùng vật liệu.
Bài 6 sẽ giải thích sâu hơn hai cơ chế này. Ở mức tổng quan, điều cần nhớ là xử lý trước giai đoạn nung cao không phải khoảng thời gian “chờ nóng lên” có thể bỏ qua tùy ý.
7. Nung: làm thay đổi cấu trúc chứ không chỉ làm khô
Trong quá trình nung, vật liệu có thể xảy ra phản ứng tạo pha, thiêu kết và phát triển hạt. Với nhiều gốm chế tạo từ bột, các hạt liên kết ngày càng tốt hơn và độ rỗng giảm, dẫn đến sự co của phôi. Thành phần, thời gian, nhiệt độ và môi trường nung đều có thể ảnh hưởng đến cấu trúc cuối cùng. [1][2]
Nung sứ không nhất thiết là làm nóng chảy toàn bộ chi tiết. Có tuyến chủ yếu thiêu kết pha rắn; có tuyến có pha lỏng hoặc pha thủy tinh hỗ trợ. Nhầm lẫn “nung = nấu chảy” sẽ khiến khó hiểu tại sao phôi vẫn giữ được hình dạng trong khi kích thước thay đổi.
Làm nguội cũng là một phần cần kiểm soát. Sự thay đổi nhiệt độ và những biến đổi vật liệu liên quan có thể ảnh hưởng đến ứng suất và hình dạng. Nhiệt độ nung đạt được không phải nhiệt độ làm việc được bảo đảm của sản phẩm.
8. Hoàn thiện: tập trung vào những bề mặt thật sự cần thiết
Sau nung, chi tiết có thể được làm sạch, xử lý cạnh và kiểm tra. Một số bề mặt cần mài, rà hoặc đánh bóng để đạt kích thước và chất lượng bề mặt phù hợp. Vật liệu đã nung thường khó gia công hơn phôi mộc, nên lựa chọn bước gia công có ý nghĩa kỹ thuật và kinh tế. [2]
Không phải mọi sản phẩm đều cần mài toàn bộ. Một chi tiết đáp ứng yêu cầu ngay sau nung có thể được sử dụng ở trạng thái đó. Ngược lại, một mặt lắp ghép quan trọng có thể cần hoàn thiện riêng dù các mặt khác giữ nguyên.
Lớp men, lớp phủ hoặc lớp kim loại hóa chỉ xuất hiện khi thiết kế yêu cầu và vật liệu phù hợp. Không nên xem chúng là công đoạn bắt buộc của mọi loại sứ kỹ thuật. Bề mặt bóng cũng không tự chứng minh thành phần, độ kín hoặc khả năng cách điện ở điều kiện cụ thể.
Bật tương tác để kéo và thu phóng. Khi tắt, vuốt trên ảnh để cuộn bài như bình thường.
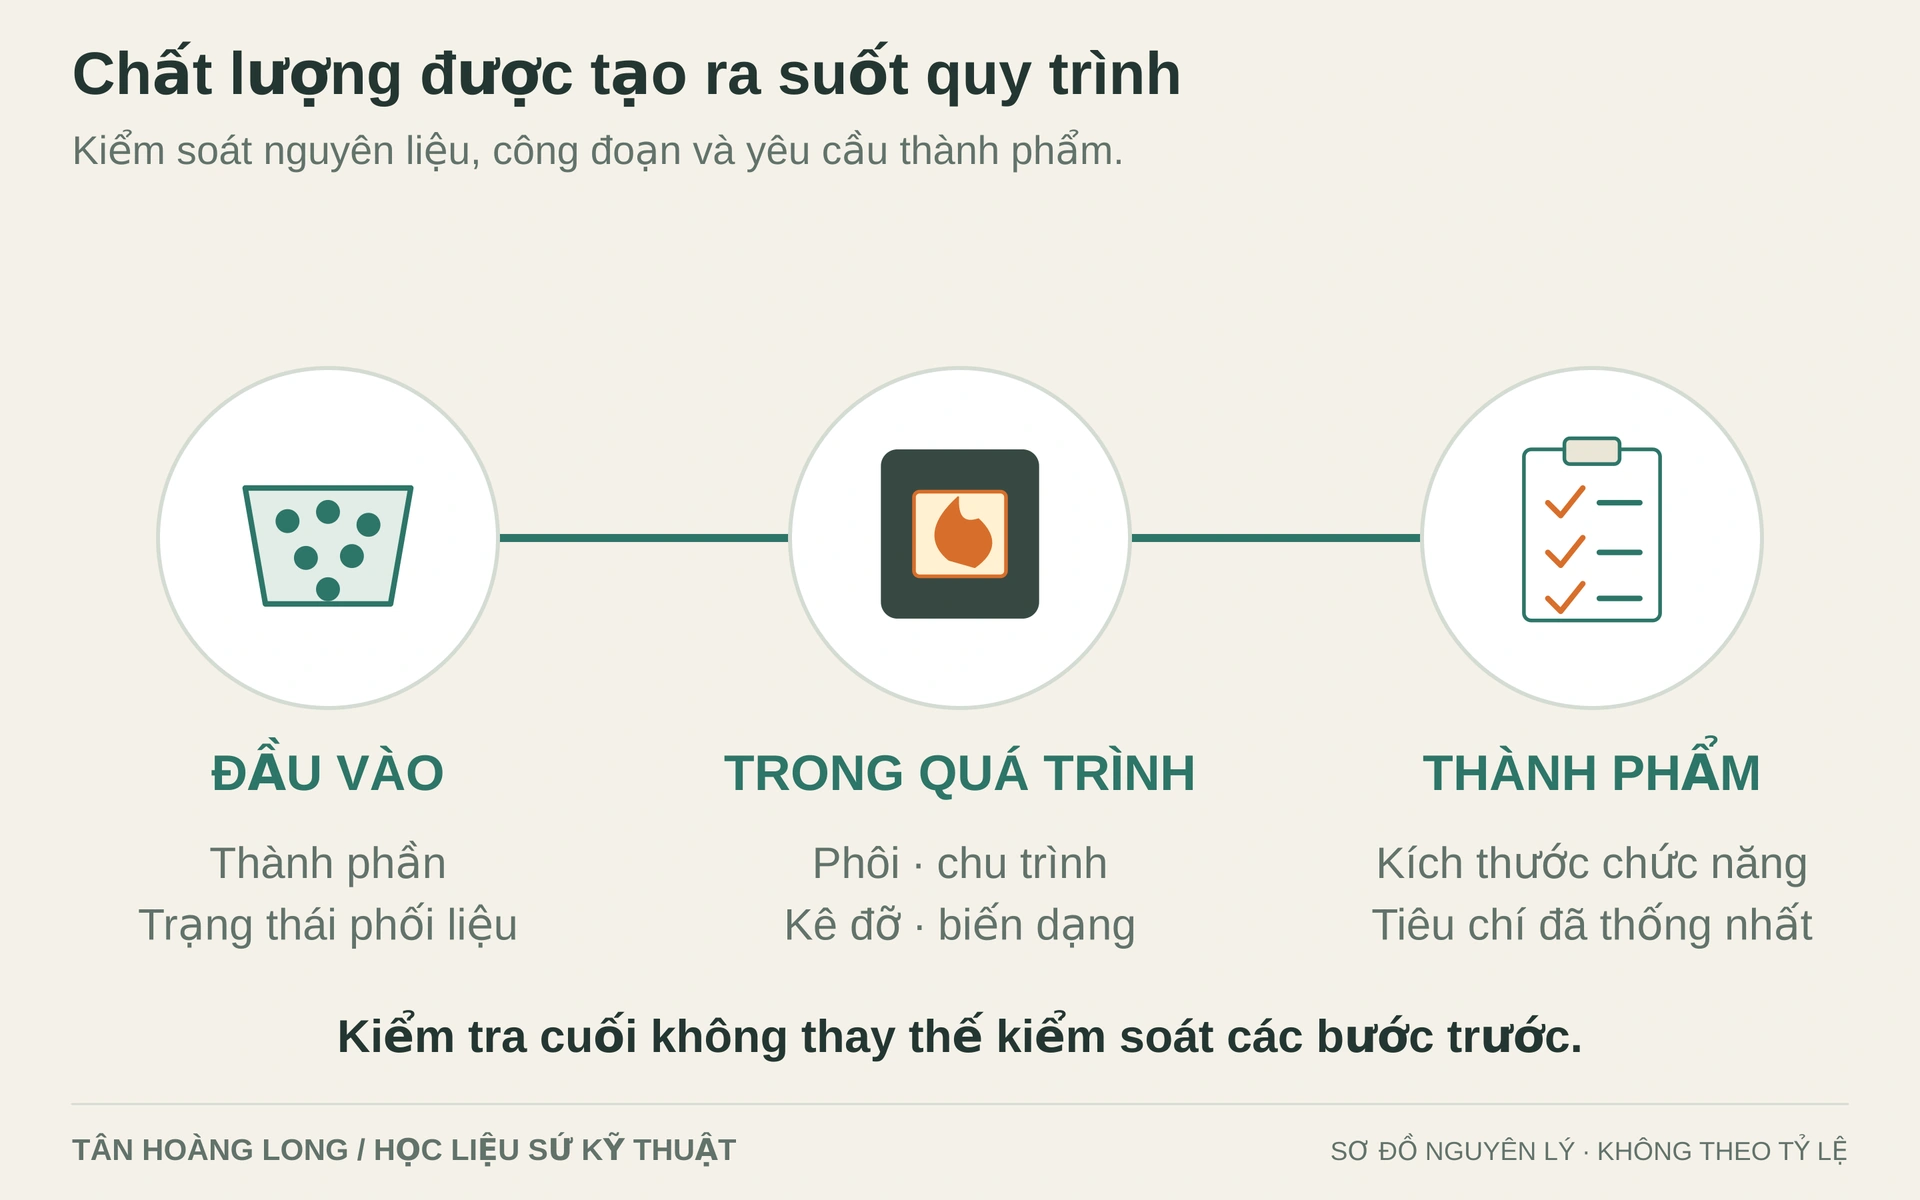
9. Kiểm tra: chất lượng không chỉ được quyết định ở cuối dây chuyền
| Giai đoạn | Ví dụ về điều cần kiểm soát | Ý nghĩa đối với thành phẩm |
|---|---|---|
| Nguyên liệu và phối trộn | Nhận diện mẻ, thành phần, trạng thái bột hoặc hồ | Tạo điều kiện lặp lại và hạn chế không đồng nhất |
| Tạo hình | Kích thước phôi, điền khuôn, hư hại khi tháo khuôn | Ảnh hưởng hình dạng, phân bố vật liệu và khuyết tật |
| Sấy, khử kết dính, nung | Chu trình thực, bố trí phôi, biến dạng hoặc nứt | Ảnh hưởng cấu trúc và độ ổn định kích thước |
| Thành phẩm | Kích thước chức năng, bề mặt và phép thử đã thống nhất | Đối chiếu khả năng đáp ứng yêu cầu mua hàng |
Các phép thử điện, cơ, độ hút nước hoặc cấu trúc không mặc nhiên được thực hiện trên mọi chiếc hàng. Cần thống nhất phương pháp, mức lấy mẫu, điều kiện thử và tiêu chí chấp nhận khi ứng dụng yêu cầu. Kiểm tra bằng mắt là một phần, không thay thế toàn bộ đánh giá chức năng.
10. Một ví dụ để nối các công đoạn với nhau
Giả sử cần một ống có đường luồn dây đủ chính xác. Lựa chọn tạo hình ảnh hưởng đến khả năng tạo lỗ; phân bố vật liệu trong phôi ảnh hưởng đến co ngót; chu trình nung ảnh hưởng kích thước cuối; việc có mài lỗ hay không ảnh hưởng đến khả năng đạt yêu cầu và chi phí.
Vì vậy, thông số lỗ nên được trao đổi từ đầu. Đợi sản phẩm nung xong rồi mới yêu cầu một dung sai chặt hơn có thể làm thay đổi phương án chế tạo, thậm chí không còn phù hợp với thiết kế ban đầu. Chất lượng không phải kết quả của một bước kiểm tra cuối cùng; nó hình thành xuyên suốt chuỗi quyết định.
Tự kiểm tra sau khi đọc
Vì sao không thể bỏ qua khuyết tật phôi với lý do “nung xong sẽ cứng lại”?
Nung tạo liên kết và thay đổi cấu trúc nhưng không bảo đảm xóa mọi vết nứt, vùng không đồng nhất hoặc sai lệch hình dạng. Một số khuyết tật có thể tồn tại hoặc phát triển. Cần kiểm soát từng giai đoạn thay vì chờ bước cuối sửa tất cả.
Điều cần nhớ
Quy trình sản xuất sứ liên kết yêu cầu thiết kế, nguyên liệu, tạo hình, xử lý nhiệt và kiểm tra. Hiểu chuỗi này giúp đặt yêu cầu hợp lý và đọc thông tin sản phẩm chính xác hơn. Bài tiếp theo sẽ đi sâu vào bước tạo hình để giải thích vì sao ống dài, đĩa và khối phức tạp có thể cần các phương án khác nhau.
Để trao đổi yêu cầu của một chi tiết, hãy chuẩn bị bản vẽ, số lượng và điều kiện làm việc cho Tân Hoàng Long. Khả năng cung cấp và các tiêu chí cụ thể cần được xác nhận theo từng sản phẩm.
Tài liệu khoa học và đọc thêm
- [1] C. Barry Carter và M. Grant Norton (2013). Ceramic Materials: Science and Engineering (Vật liệu gốm: khoa học và kỹ thuật), ấn bản 2. ISBN 978-1-4614-3522-8. Tài liệu nền tảng về liên kết, cấu trúc, khuyết tật, chế tạo và tính chất gốm.
- [2] Mohamed N. Rahaman (2017). Ceramic Processing (Chế tạo gốm), ấn bản 2. ISBN 978-1-4987-1641-3. Tài liệu nền tảng về phối liệu, tạo hình, sấy, khử chất kết dính, thiêu kết và kiểm soát cấu trúc.
- [4] George W. Scherer (1990). Theory of Drying (Lý thuyết sấy). Journal of the American Ceramic Society (Tạp chí Hội Gốm Hoa Kỳ), 73(1), 3–14. Cơ sở về vận chuyển chất lỏng, lực mao dẫn và ứng suất trong sấy.
Hình minh họa được biên soạn để giải thích nguyên lý, không phải ảnh sản phẩm hoặc bản vẽ chế tạo. Các ví dụ số học được ghi rõ là giả định.
Tiếp tục lộ trình
Bài trước · Bài tiếp theo · Toàn bộ bài sứ kỹ thuật
Trao đổi chi tiết sứ tại Tân Hoàng Long
Khi cần đối chiếu hoặc trao đổi chi tiết theo bản vẽ, hãy gửi ảnh vị trí lắp, kích thước và điều kiện làm việc đến Tân Hoàng Long. Xem danh mục sứ kỹ thuật để nhận diện hình dạng; cấp vật liệu, dung sai và khả năng làm việc phải được xác nhận riêng cho từng yêu cầu.
Nội dung chuyển biên từ học liệu nền tảng sứ kỹ thuật THL, giữ các lưu ý kỹ thuật và tài liệu tham khảo của bản nguồn.